-
Courriel
248693695@qq.com
-
Téléphone
15268032526
-
Adresse
Parc industriel de Lingang, ville de Shuangqiao, district de Dinghai, Zhoushan, Province du Zhejiang
Catégories de produits
Zhoushan jingko Machinery Manufacturing Co., Ltd
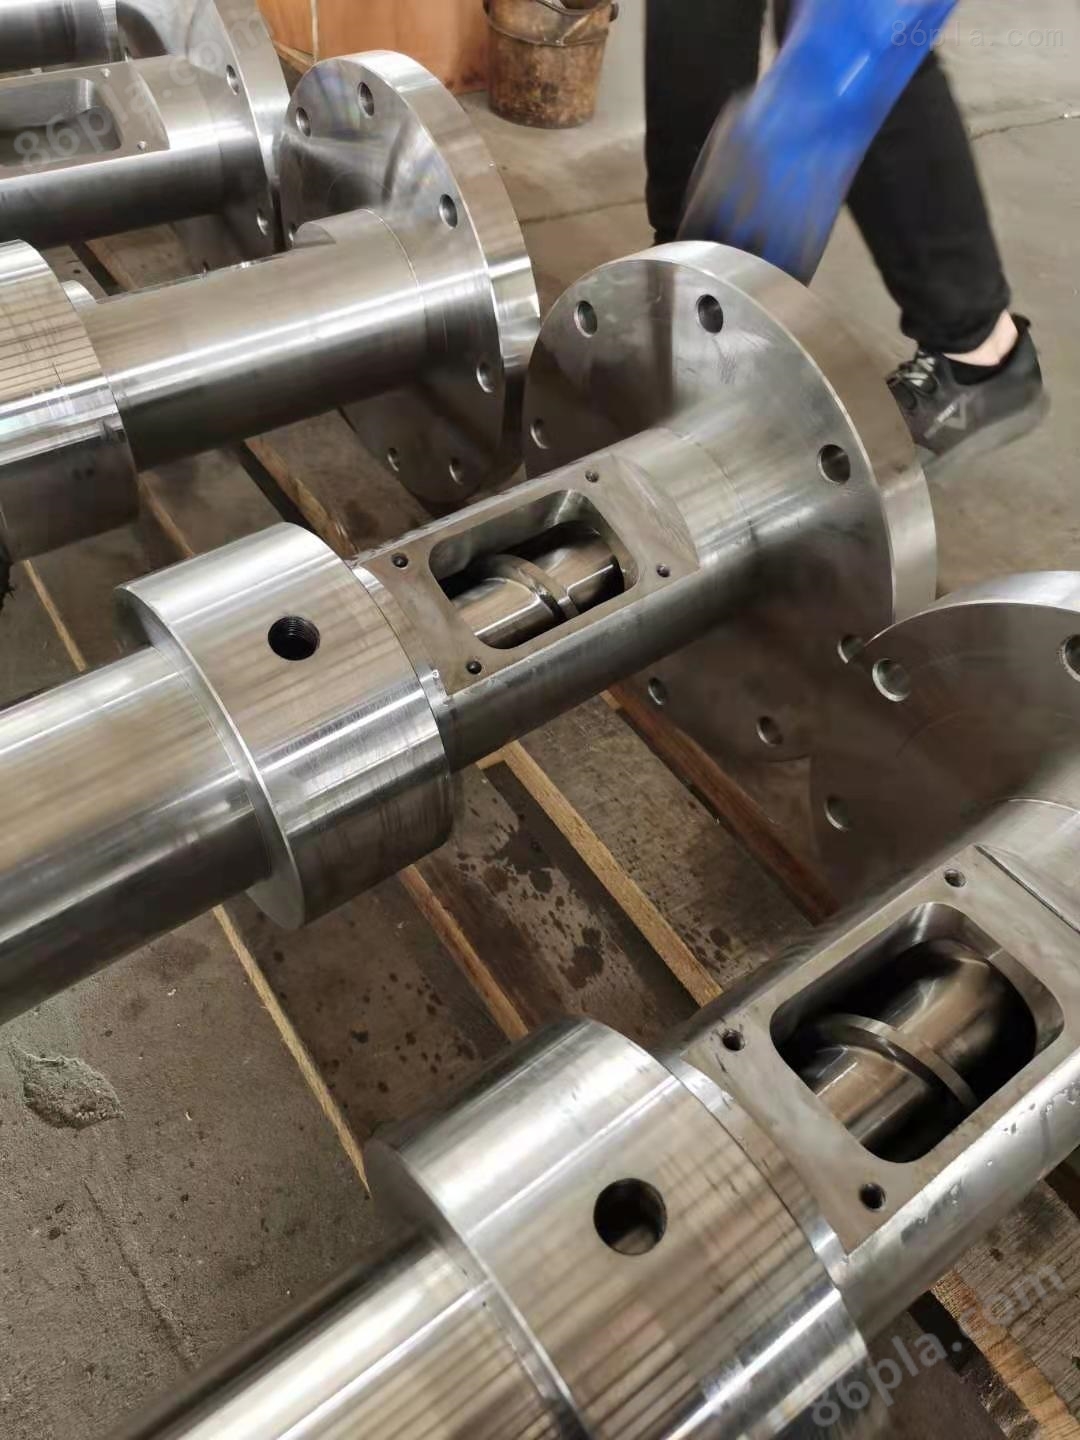
Cartouche d'extrudeuse multicouche sans halogène
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
Dureté de surface du cylindre de l'extrudeuse multicouche sans halogène: HV ≥ 900 profondeur de la couche de nitruration: 0,5 - 0,8 mm surface WC / CO soudage par pulvérisation intégrale, peut améliorer efficacement l'utilisation de la vis
Détails du produit
Cartouche d'extrudeuse multicouche sans halogènePrécautions:
1, la fabrication de vis doit être faite en acier allié résistant à l'usure et avec une petite déformation dans un environnement à haute température, la surface de travail de la vis après finition doit être résistante à l'usure et à la corrosion, de sorte que la partie filetée de la vis doit être traitée par nitruration et plaquée avec une couche de chrome dur, la dureté est de 700 à 800 HV.
2, lors de l'essai au ralenti, Notez que la vis ne peut pas être tournée par avion pendant une longue période; Lorsque la machine d'essai est mise en service, le temps de rotation du fret aérien doit être supérieur à 3min.
3, le rabattement de la vis, peut généralement éjecter la vis de l'arrière ou retirer la vis avec un outil.
4, après le nettoyage de la vis et de ses pièces jointes, chaque surface de travail doit être vérifiée pour les rayures et les surfaces endommagées par frottement. Apparition de légères cicatrices, application d'un chiffon de sable fin ou d'une pierre à huile pour la retouche.
5, la surface de travail de la vis présente une usure grave, des cicatrices plus profondes lorsque le fossé doit être analysé pour déterminer la cause des dommages, résoudre les problèmes afin d'éviter un phénomène similaire à nouveau, puis traiter les cicatrices usées. Si la vis et le cylindre de la machine sont relativement usés, vous devez d'abord détecter quel est le jeu d'accouplement réel des deux pièces nulles, si vous dépassez les exigences de la norme, vous devez remplacer la vis à ce stade.
6, lors de l'assemblage de la vis, la surface de liaison avec d'autres pièces doit être recouverte d'une couche de graisse résistante à la chaleur au bisulfure de molybdène pour faciliter le prochain démontage.
7, vis temporairement inutile, après le traitement de nettoyage de surface doit être appliqué une couche d'huile de protection, bien emballé et suspendu dans un endroit sec et ventilé.
Cartouche d'extrudeuse multicouche sans halogèneTechniques de réparation
La dureté de la surface intérieure du cylindre de la machine est supérieure à celle de la vis, ses dommages arrivent plus tard que la vis. La mise au rebut du cylindre est l'augmentation du diamètre intérieur en raison de l'usure du temps. Sa réparation est la suivante:
1, l'usure augmente le diamètre du cylindre de la machine, s'il y a encore une certaine couche de nitruration, le trou intérieur du cylindre peut être directement alésé et poli, broyé à une nouvelle taille de diamètre, puis formulé une nouvelle vis en fonction de ce diamètre.
2, le diamètre intérieur du cylindre de la machine est usiné et réparé pour refondre l'alliage de carbure de tungstène, l'épaisseur est comprise entre 1 ~ 2 mm, puis fini à la taille du diamètre.
3, généralement la Section d'homogénéisation du cylindre de la machine s'use plus rapidement, vous pouvez placer cette section (prendre 5 ~ 7D de long) à travers l'alésage de l'alésage, puis une douille en acier allié nitruré, diamètre de l'alésage interne en référence au diamètre de la vis, laisser l'espace d'ajustement normal, pour le traitement et la formulation.