-
Courriel
248693695@qq.com
-
Téléphone
15268032526
-
Adresse
Parc industriel de Lingang, ville de Shuangqiao, district de Dinghai, Zhoushan, Province du Zhejiang
Catégories de produits
Zhoushan jingko Machinery Manufacturing Co., Ltd
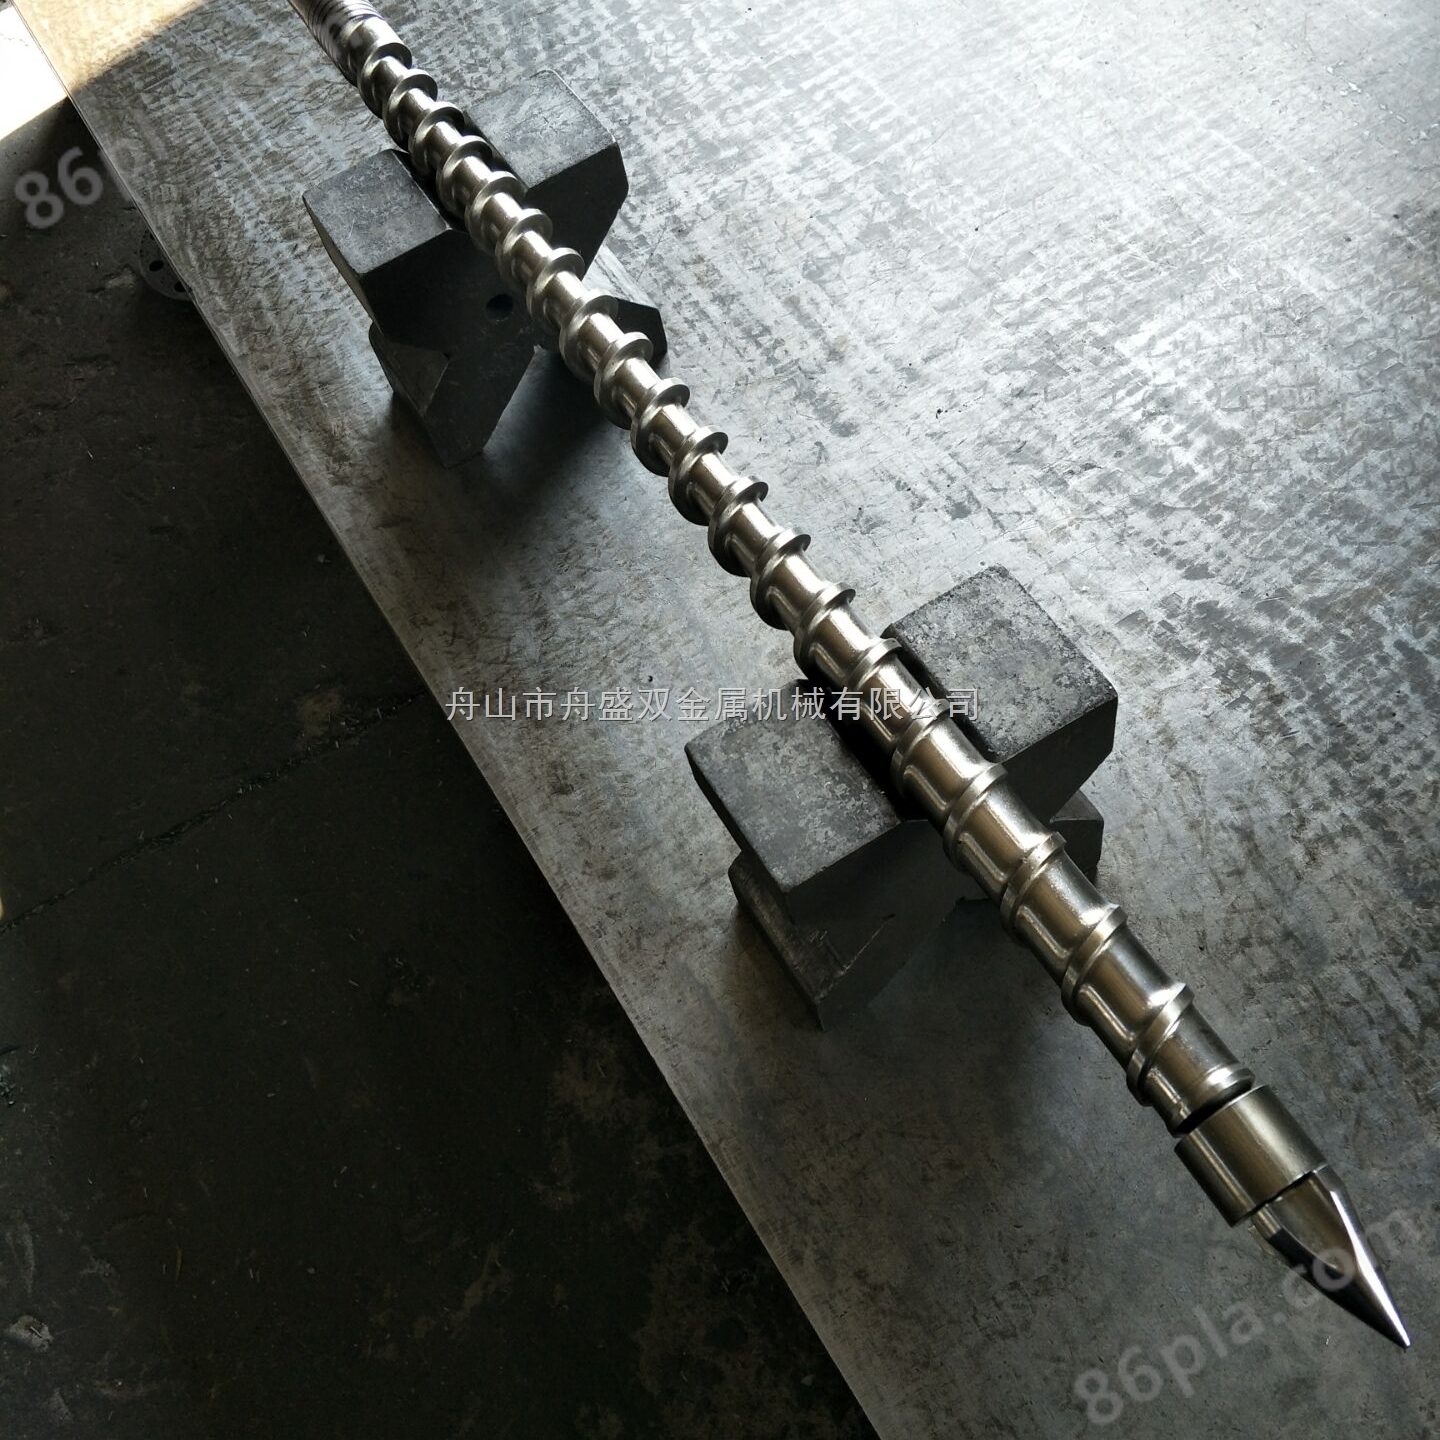
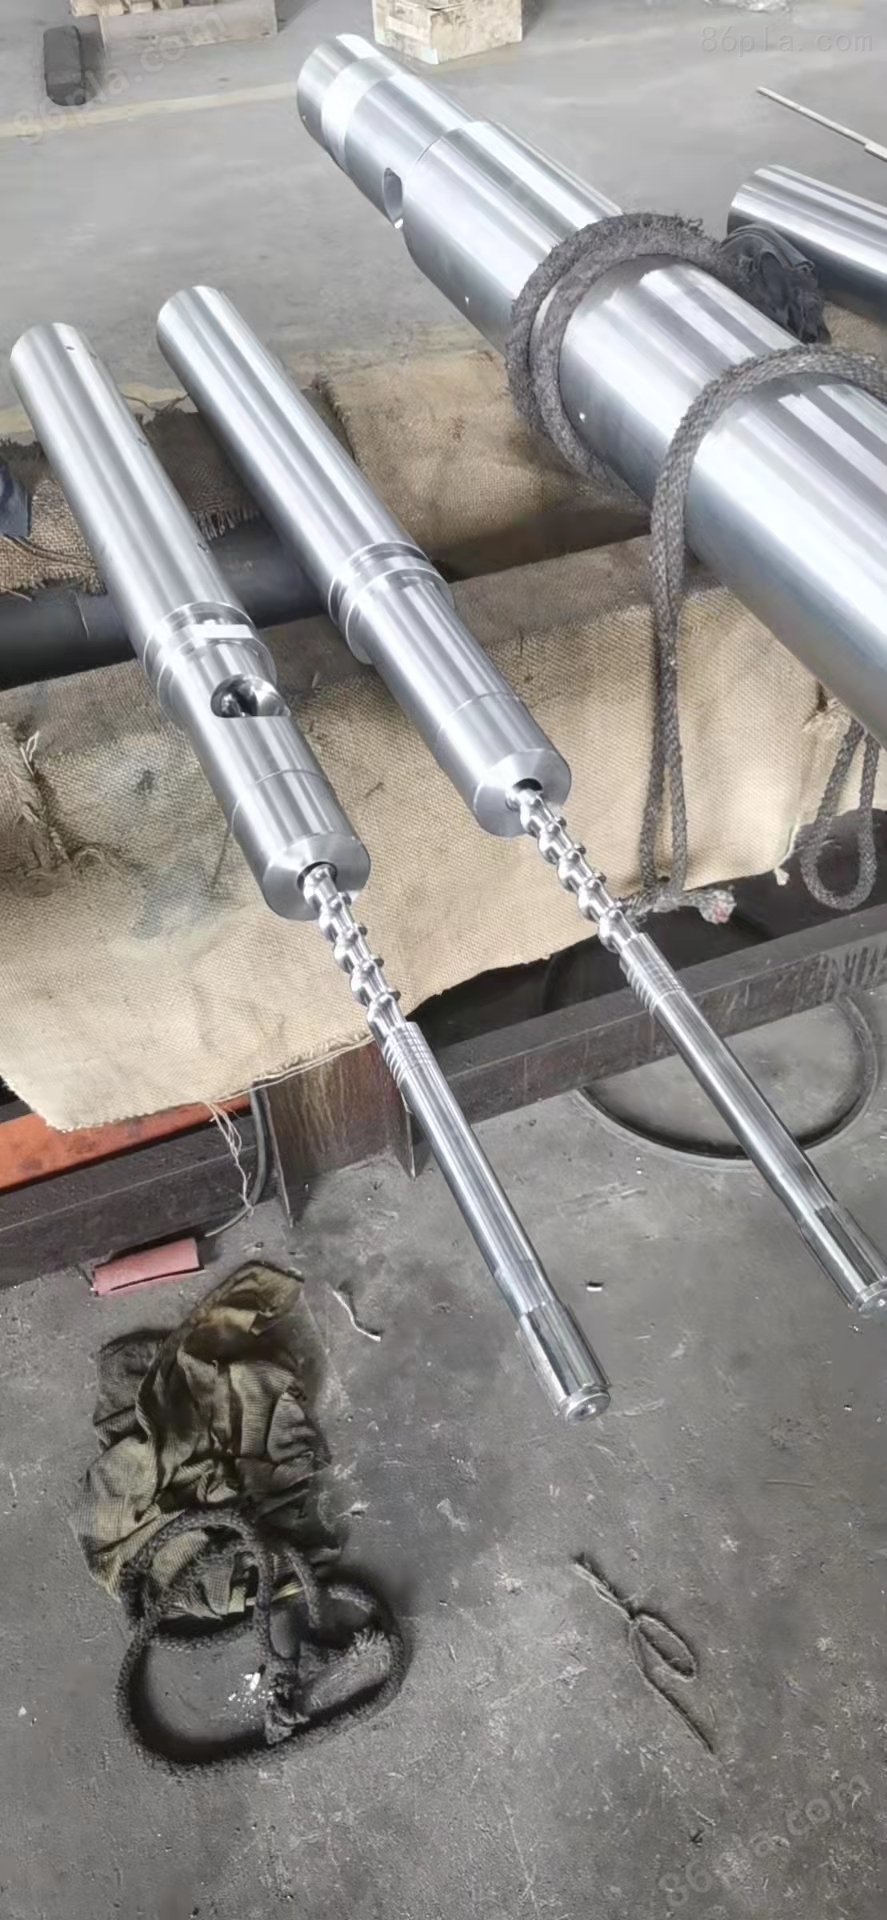
Vis bimétallique multicouche
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
La vis bimétallique multicouche a les caractéristiques de haute résistance à la corrosion, résistance à haute température, résistance à l'usure et à l'usure, plus de la moitié du temps d'utilisation de la vis de cylindre de machine ordinaire, réduisant le coût d'utilisation et le coût de la main - d'œuvre de nombreuses usines de moulage par injection.
Détails du produit
Vis bimétallique multicouchePrécautions lors du lavage:
① Préparez les conditions de ventilation, car il y aura de la fumée pendant le traitement.
② tournez la vis à vitesse uniforme, chauffez uniformément la surface, ne chauffez pas la vis uniquement à un certain point, sinon la contrainte thermique d'un côté provoquera une déformation de torsion de la vis.
③ la température de la vis ne peut pas dépasser 400 ℃ (y compris le filetage), sinon elle réduira la dureté de la vis et la résistance à l'usure.
④ des précautions particulières doivent être prises lors de la manipulation de la bague anti - retour, car la partie à paroi mince de la bague anti - retour chauffe plus rapidement.
⑤ nettoyé avec une brosse à filvisPolir la surface de la vis avec un chiffon de sable (classe de grain de sable 240 ~ 280).
⑥ Brûlez le résidu sur le filetage interne (filetage à gauche) avec une flamme, puis lavez le fil avec une brosse à fil *.
⑦ lors de la rotation de la tête de vis, appliquez la crème HSC. Il n'est pas possible d'utiliser d'autres types d'huiles ou de graisses pour lubrifier les filetages de vis, ces lubrifiants réagissant par cokéfaction à haute température et laissant des résidus susceptibles de coincer la tête de vis.
⑧ Évitez de laisser des objets durs frapper la vis, de sorte que la vis crée une fissure ou une rupture.
⑨ lors de la réparation, en particulier lorsque la réparation est surchaufféevisUn masque de protection et des lunettes doivent être portés lors du cylindre.
Vis bimétallique multicoucheQuestions de maintenance:
Vis bimétallique multicoucheQuestions de maintenance:
1, le cylindre de la machine augmente le diamètre en raison de l'usure, s'il y a encore une certaine couche de nitruration, le trou intérieur du cylindre de la machine peut être directement broyé par alésage, obtenir une nouvelle taille de diamètre, puis formuler une nouvelle vis selon le nouveau diamètre.
2, par usinage, le diamètre intérieur du cylindre de l'extrudeuse en plastique est rectifié et refondu en alliage, l'épaisseur est contrôlée entre 1 ~ 2 mm, puis la finition est effectuée à la nouvelle taille nécessaire.
3, normalement, l'usure de la Section d'homogénéisation du cylindre de la machine est plus rapide que dans d'autres endroits, peut être l'alésage de la Section d'homogénéisation et la finition, puis une douille en acier allié nitruré, le diamètre de l'alésage interne se réfère au diamètre de la vis, reste dans l'espace de montage normal, pour le traitement et la formulation.
4, Notez que les matériaux utilisés pour la fabrication de vis et de cylindres d'extrudeuse en plastique sont actuellement des matériaux couramment utilisés pour la fabrication de vis et de cylindres domestiques, il y a 45, 40Cr et 38crmoaia, tandis que les matériaux de fabrication de vis et de cylindres dans l'extrudeuse importée, l'acier tajine couramment utilisé est 34craini7 et crmov9, la limite d'élasticité de son matériau est d'environ 900mpa. Après le traitement de nitruration, à la fois résistant à l'usure et bonne résistance à la corrosion, la dureté est supérieure à 1000 HV.