-
Courriel
248693695@qq.com
-
Téléphone
15268032526
-
Adresse
Parc industriel de Lingang, ville de Shuangqiao, district de Dinghai, Zhoushan, Province du Zhejiang
Catégories de produits
Zhoushan jingko Machinery Manufacturing Co., Ltd
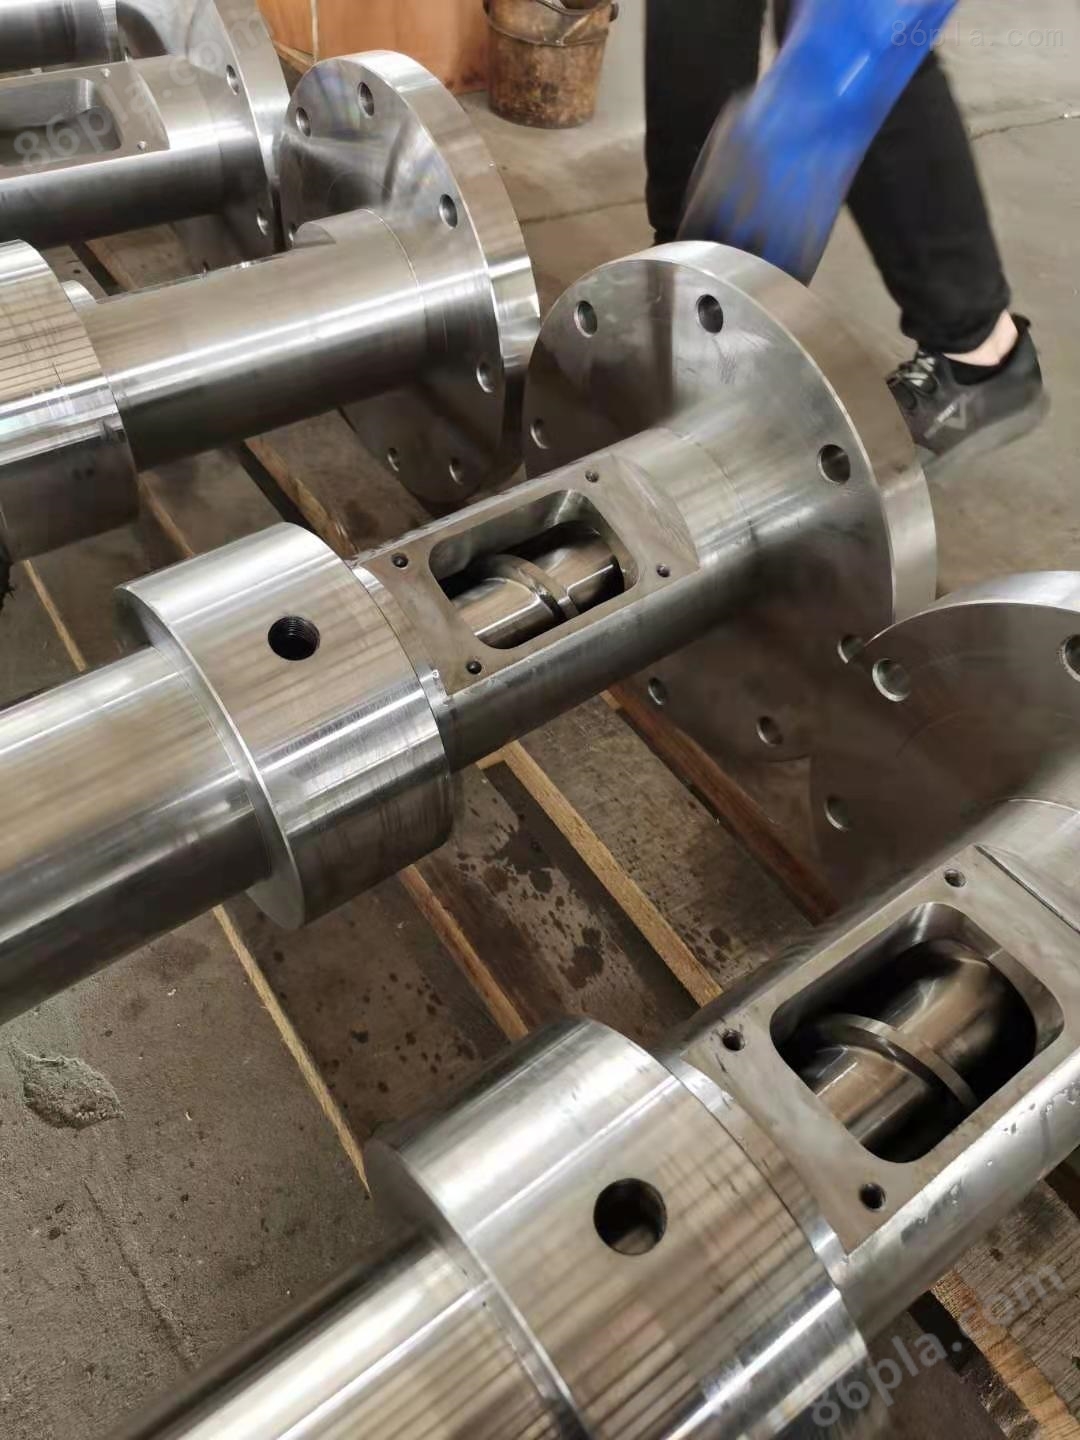
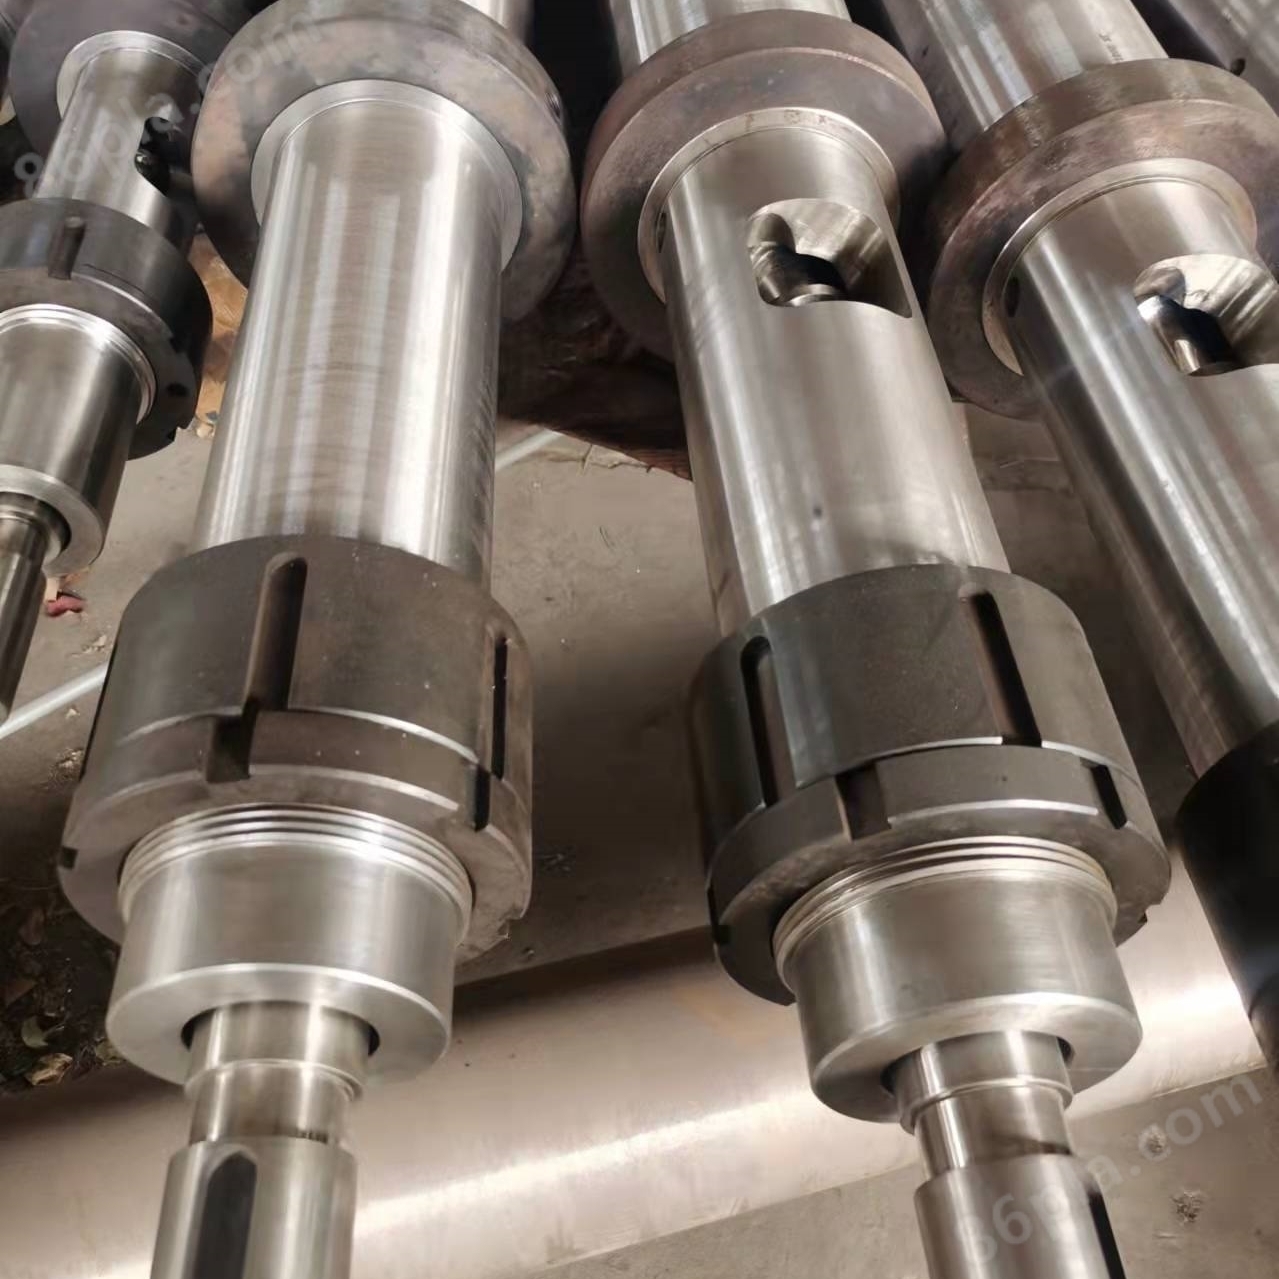
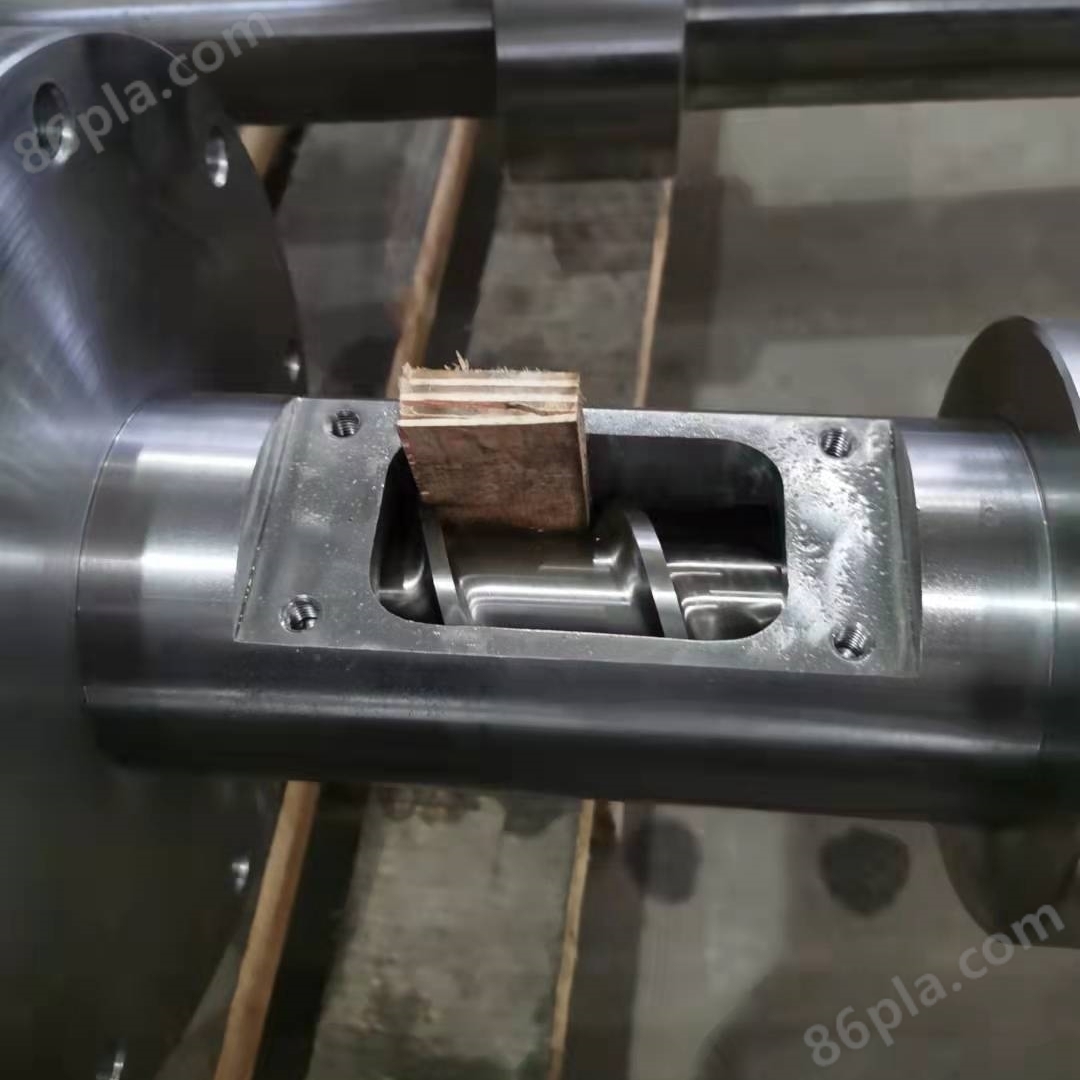
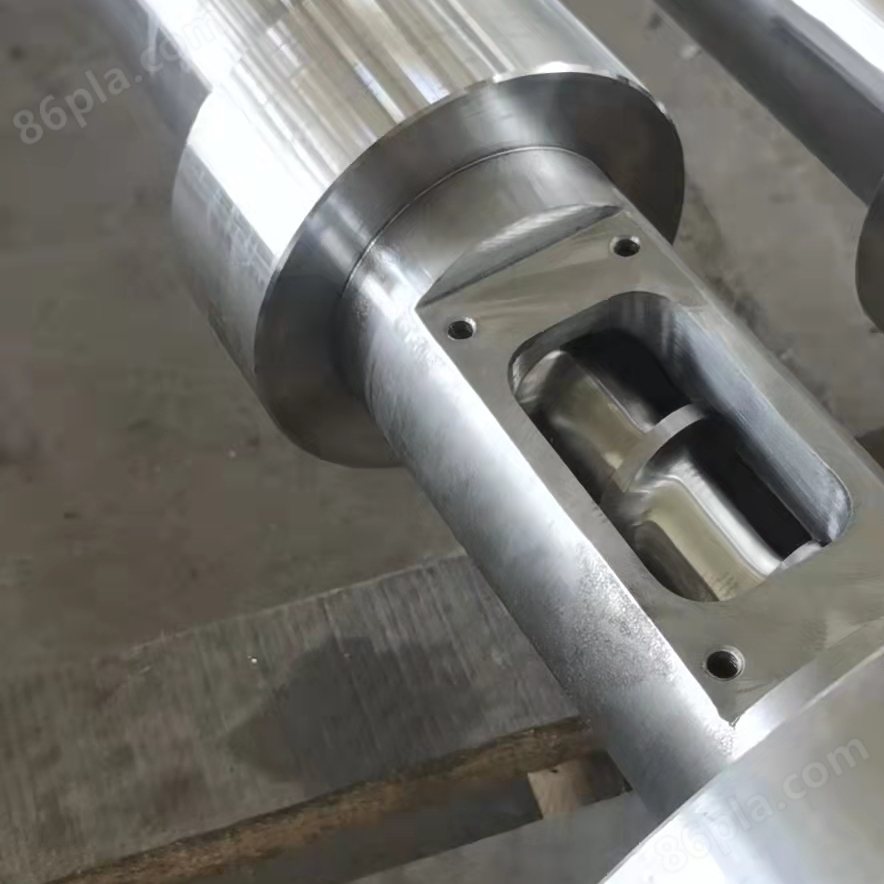
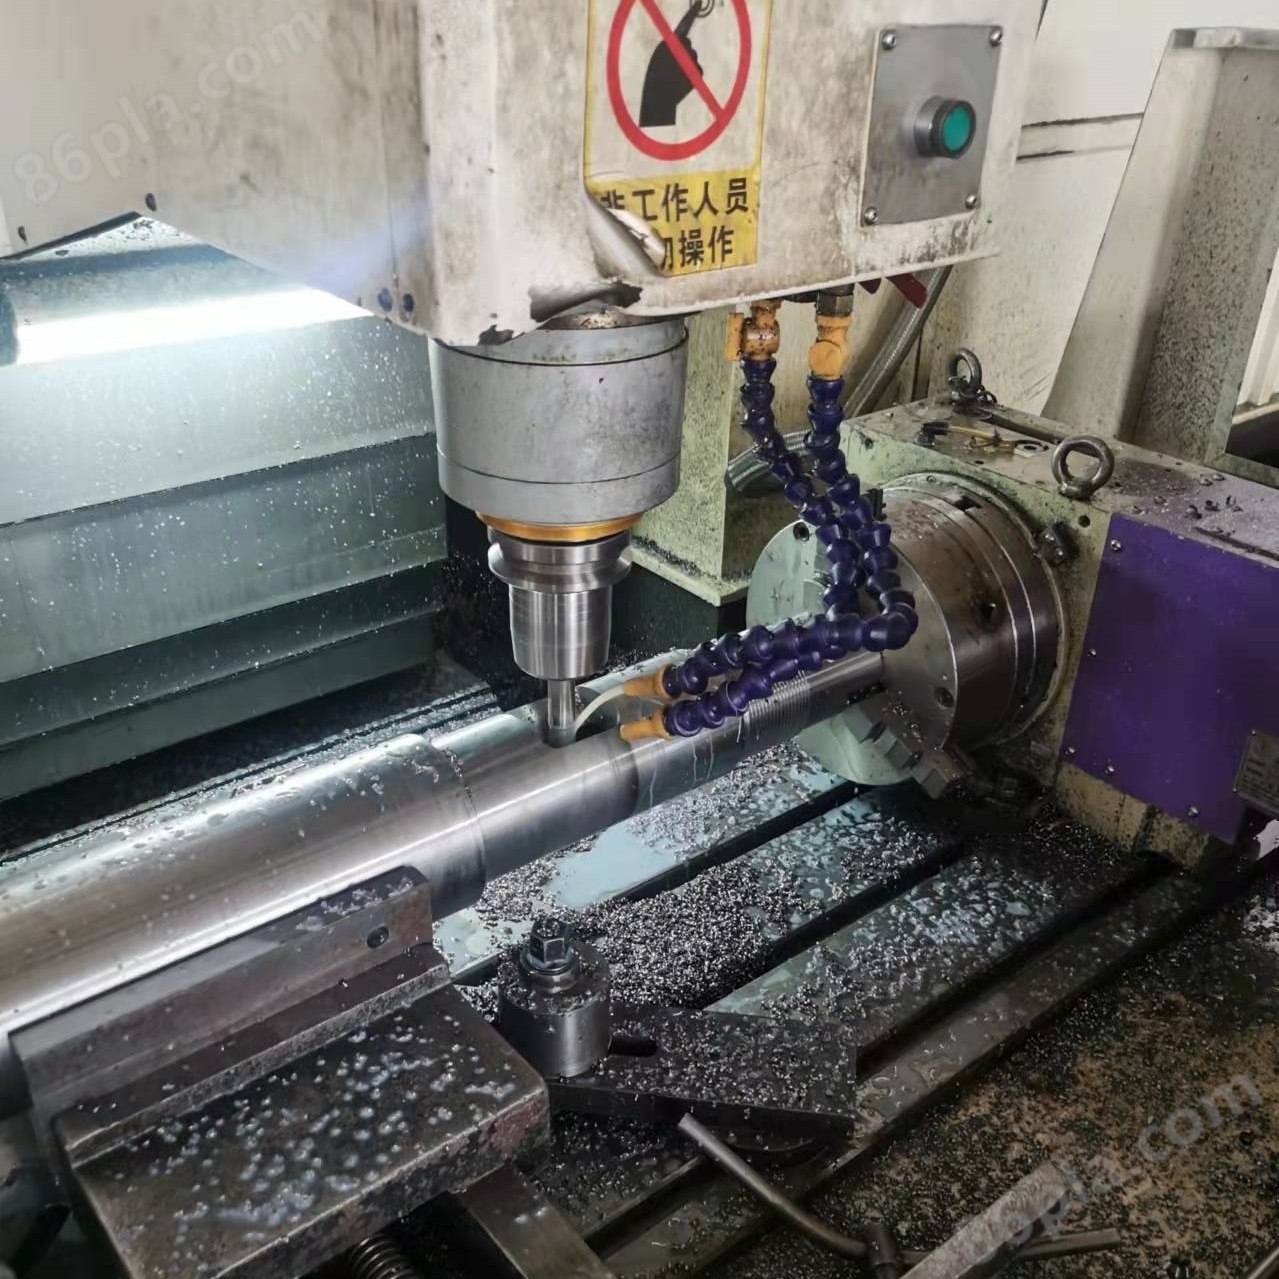
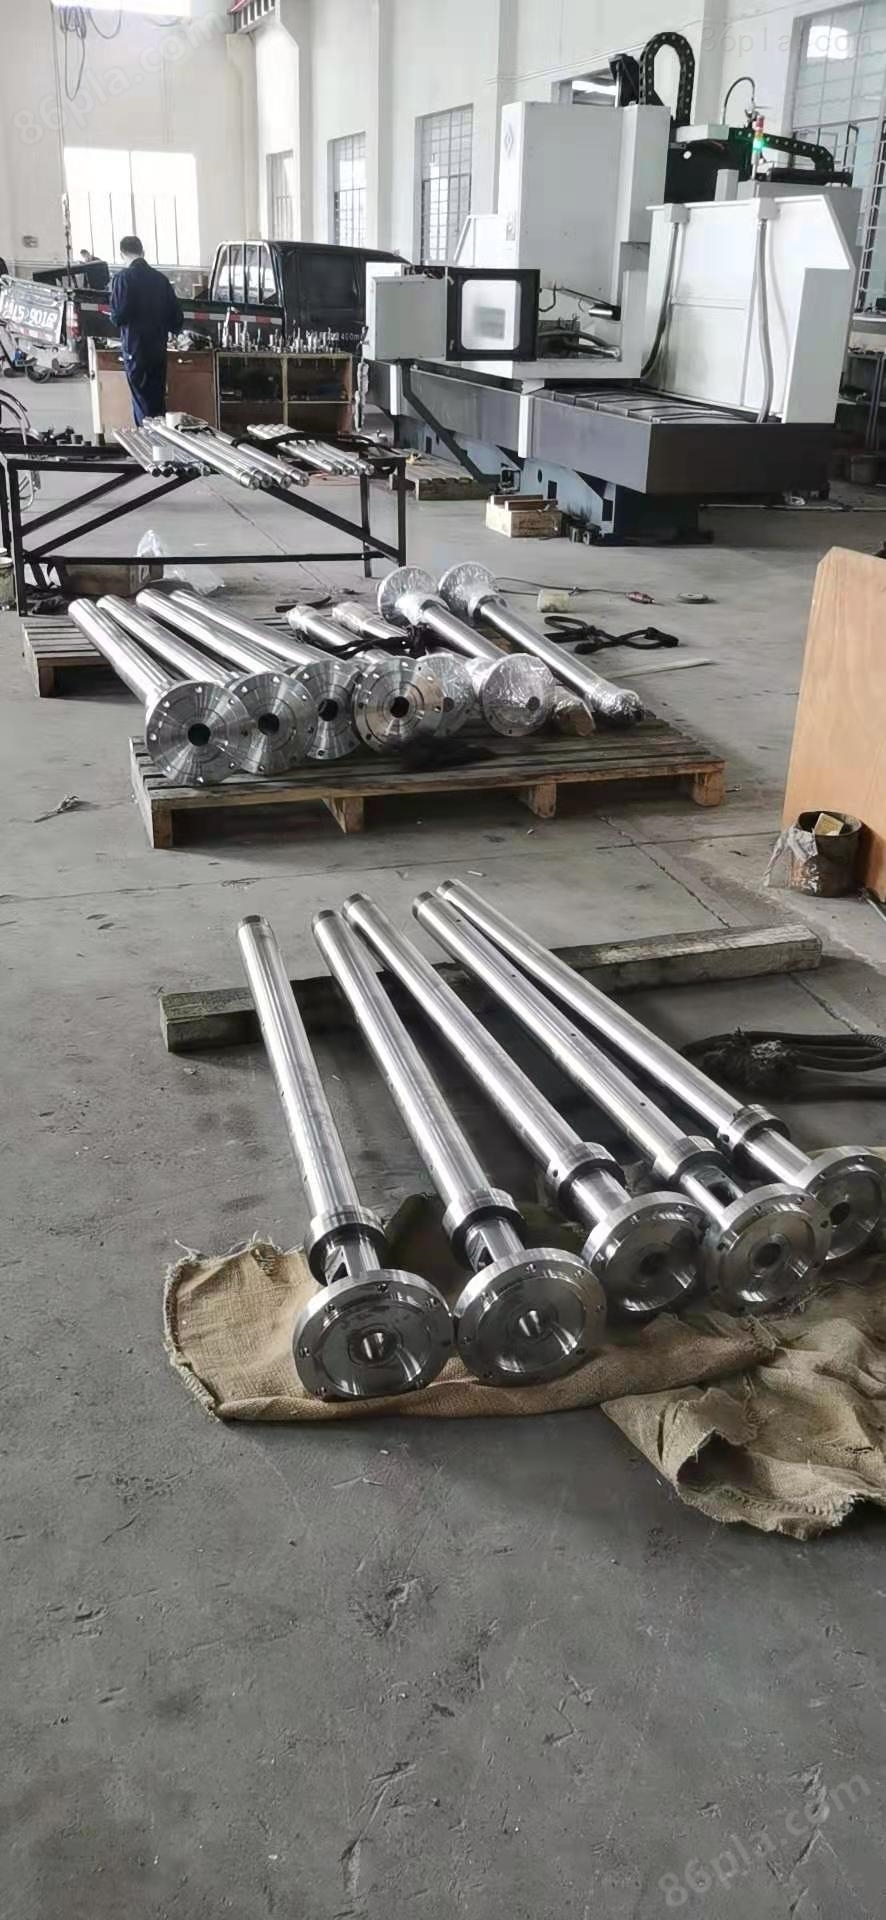
Cylindre de machine à vis multicouche moulé par injection
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
Le cylindre de la machine à vis multicouche moulée par injection est lié par un alliage de nickel élevé plus carbure de tungstène formule spéciale. Avec des caractéristiques de résistance à l'usure, de résistance à la corrosion, de résistance à haute température et de résistance à haute pression;
Détails du produit
Cylindre de machine à vis multicouche moulé par injectionAscension:
1, la vitesse doit être ajustée correctement. Certains plastiques sont complétés par des renforts tels que la fibre de verre, des minéraux ou d'autres charges. Ces matériaux ont tendance à avoir plus de force de frottement sur les appareils que les plastiques en fusion. Lors du moulage de ces plastiques, s'ils sont fabriqués à des vitesses de rotation élevées, la force de cisaillement sur les plastiques augmentera et les renforts produiront également plus de fibres en conséquence. Les fibres hachées contiennent des extrémités tranchantes et des abrasions. La force augmente et l'effet de grattage n'est pas faible lorsque les minéraux inorganiques glissent à grande vitesse sur la surface. La vitesse ne doit donc pas être réglée trop haut.
2, enlever les débris du plastique. En général, le plastique nouvellement acheté n'a pas d'impuretés, mais il est possible de mélanger les impuretés après le transport, la pesée, le séchage, le mélange de couleurs et surtout l'ajout de matériaux recyclés. Petit comme les déchets métalliques, la bague chauffante écrou papier clip est aussi grand, a eu lieu mélange à l'intérieur de la cuve, les dommages parlent d'eux - mêmes (bloc - cylindres sera également endommagé en même temps), par conséquent, le support d'aimant doit être installé pour gérer strictement et surveiller le matériel.
3, enlever l'humidité, l'humidité contenue dans le plastique a un certain effet sur l'usure de la surface. Si le plastique n'élimine pas l'humidité avant l'injection, la partie comprimée dans laquelle l'humidité résiduelle pénètre et forme des « particules de vapeur» à haute pression fondues dans le plastique en fusion et qui avancent ensemble avec la vis de la machine de moulage par injection mer - ciel. De la section à la tête filetée, ces « particules de vapeur » sont libérées et gonflées lors de l’éjection, comme les fines impuretés des particules dures, ce qui peut endommager la surface de la paroi par frottement.
Cylindre de machine à vis multicouche moulé par injectionEntretien quotidien et régulier:
1. L'entretien quotidien est une routine régulière qui ne prend pas en charge les heures de fonctionnement de l'équipement et est généralement effectué pendant la conduite. L'accent est mis sur le nettoyage de la machine, la lubrification des pièces de mouvement, la fixation des pièces filetées faciles à desserrer, l'inspection en temps opportun, le réglage du moteur électrique, le contrôle des instruments, des pièces de travail et des lignes, etc.
2. L'entretien régulier est généralement effectué après l'arrêt de la machine 2500 - 5000h de fonctionnement continu de l'extrudeuse, la machine doit vérifier la désintégration, mesurer, qualifier l'usure des pièces principales, remplacer les pièces qui ont atteint la limite d'usure spécifiée et réparer les pièces endommagées.
3. Ne pas permettre le fonctionnement à vide pour éviter que les vis et les cylindres ne roulent les poils.
4. Si un bruit sonore anormal se produit pendant le fonctionnement de l'extrudeuse, arrêtez - vous immédiatement, vérifiez ou réparez.
5. Strictement empêcher le métal ou d'autres impuretés de tomber dans la trémie, afin de ne pas endommager la vis et le cylindre de la machine. Afin d'empêcher les impuretés de fer d'entrer dans le cylindre de la machine, des pièces magnétiques absorbantes ou des supports magnétiques peuvent être installés à l'entrée d'alimentation du matériau dans le cylindre de la machine pour empêcher les impuretés de tomber dans le matériau doit être préalablement tamisé.
6. Faites attention à la propreté de l'environnement de production, ne laissez pas les impuretés de déchets se mélanger dans le matériau pour bloquer la plaque filtrante, affecter le rendement des produits, la qualité et augmenter la résistance de la tête de machine.
7. Lorsque l'extrudeuse a besoin de plus de temps pour arrêter l'utilisation, la graisse antirouille doit être appliquée sur la surface de travail de la vis, du cylindre, de la tête de machine, etc. Les petites vis doivent être suspendues dans les airs ou placées à l'intérieur d'une caisse en bois et être nivelées avec des blocs de bois pour éviter que les vis ne se déforment ou ne se blessent.
8. Corrigez régulièrement l'instrument de contrôle de température, vérifiez l'exactitude de son réglage et la sensibilité du contrôle.
9. L'entretien de la boîte de réduction de l'extrudeuse est le même que le réducteur standard général. Il s'agit principalement de vérifier l'usure et la défaillance des engrenages, des roulements, etc. Le réducteur de vitesse doit utiliser l'huile de lubrification des instructions de la machine et ajouter le liquide à la hauteur de surface d'huile spécifiée, trop peu de liquide, lubrification insuffisante, réduisant la durée de vie des pièces; L'excès de liquide d'huile, la chaleur est grande, la consommation d'énergie est élevée, l'huile est sujette à la détérioration, de même que la lubrification échoue, ce qui entraîne des dommages aux pièces. Le joint d'étanchéité doit être remplacé à temps pour assurer la quantité d'huile de lubrification sur le site de fuite d'huile de la boîte de réduction.
10. La paroi intérieure de la conduite d'eau de refroidissement attachée à l'extrudeuse est facilement tartrée et rouille facilement corrosive à l'extérieur. Lors de l'entretien doit faire une inspection sérieuse, trop de tartre peut obstruer les lignes, ne peut pas atteindre l'effet de refroidissement, la rouille grave peut fuir l'eau, donc dans l'entretien doit prendre des mesures de détartrage et de refroidissement anti - corrosion.
11. Pour le moteur électrique à courant continu qui entraîne la rotation de la vis à se concentrer sur l'usure et le contact de la brosse, la valeur de la résistance d'isolation du moteur doit également être mesurée fréquemment au - dessus de la valeur spécifiée. Vérifiez également que les fils de connexion et autres composants ne rouillent pas et appliquez des mesures de protection.
12. Une personne spéciale est responsable de l'entretien et de la maintenance de l'équipement. Et inclure un dossier détaillé de chaque réparation d'entretien dans le dossier de gestion de l'équipement de l'usine.