-
Courriel
1456813138@qq.com
-
Téléphone
13589264130
-
Adresse
Site de la zone économique Huangshan, ville de Jianan, Qingdao, Shandong
Catégories de produits
Qingdao Xincheng Yiming Rubber Machinery Co., Ltd
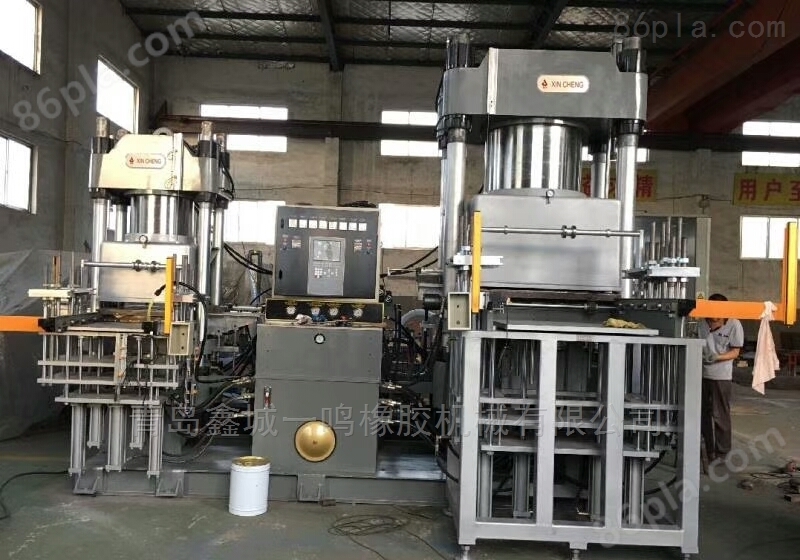
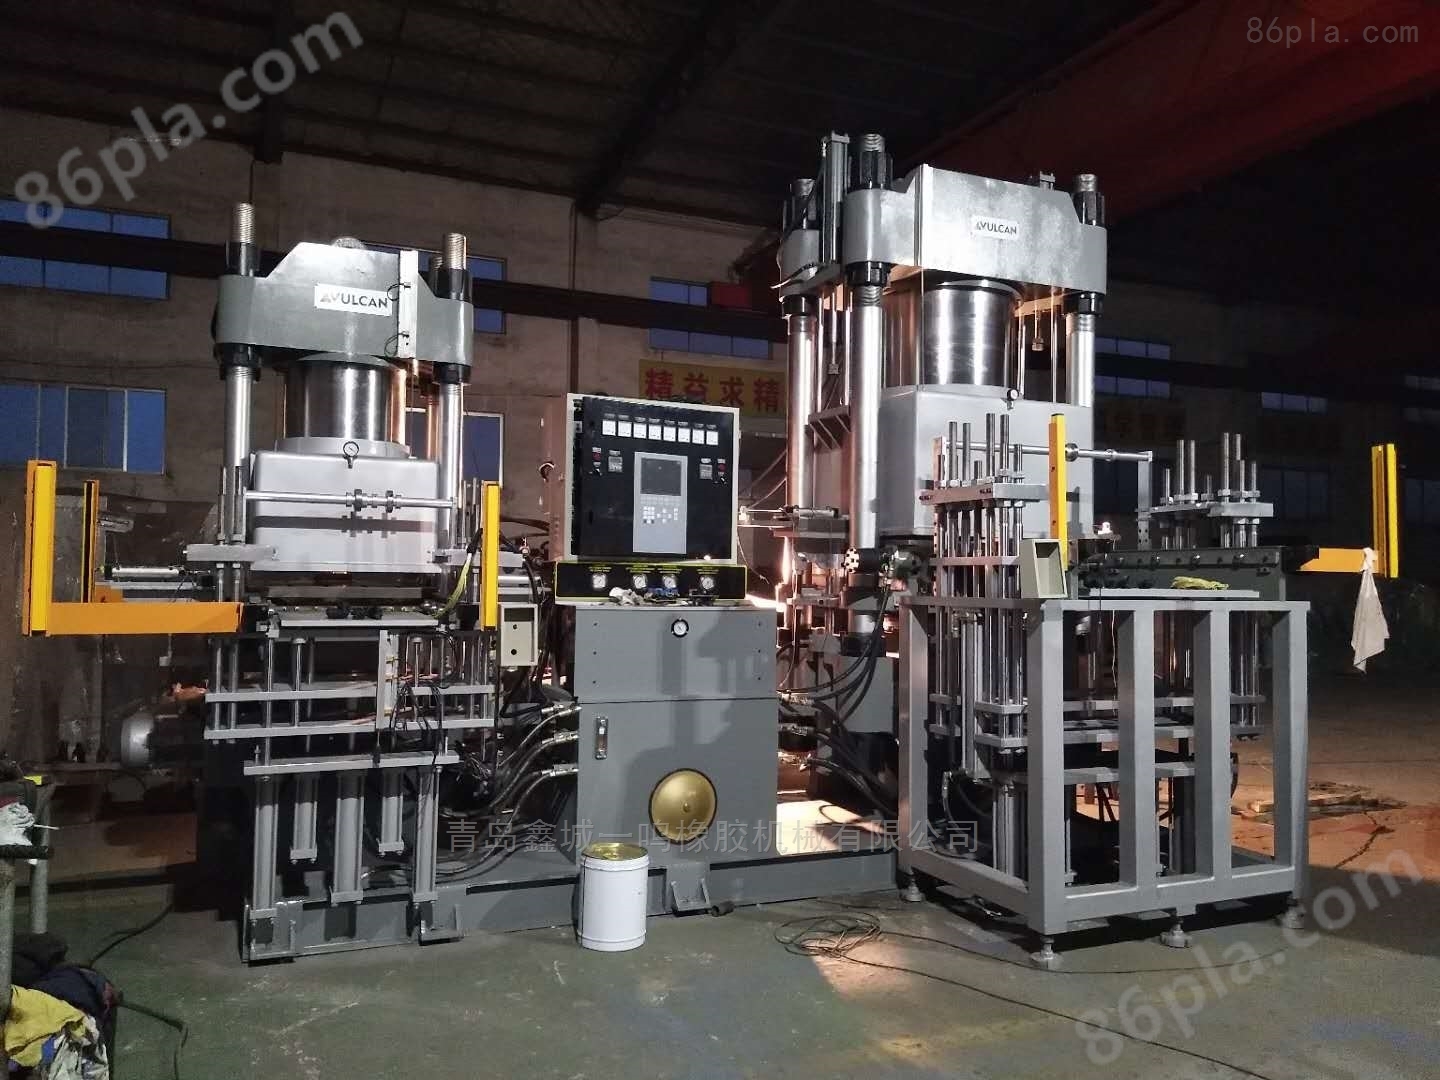
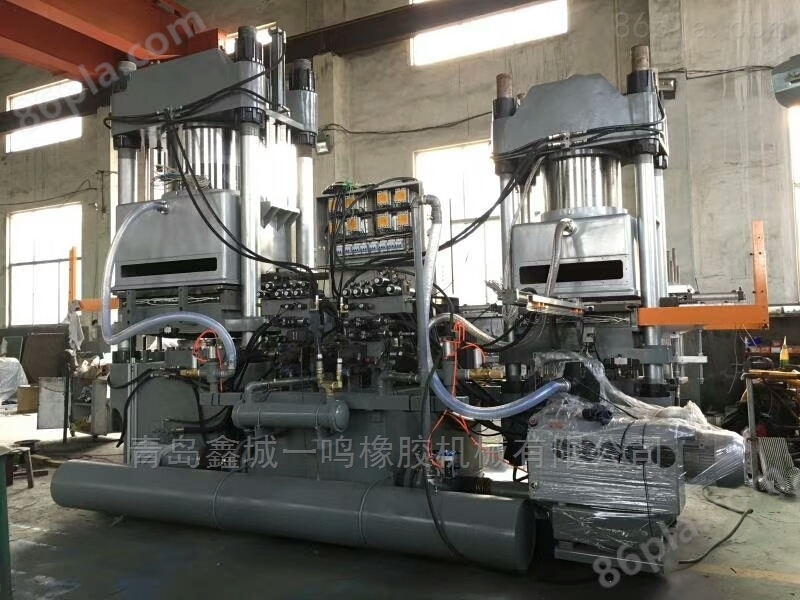
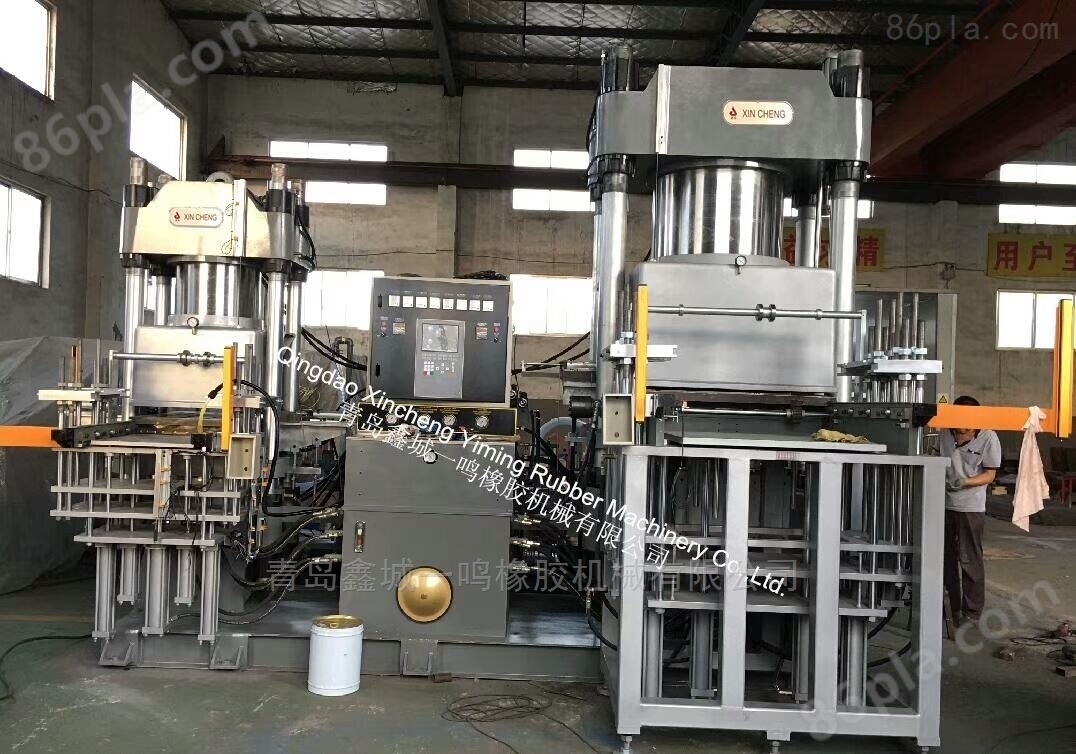
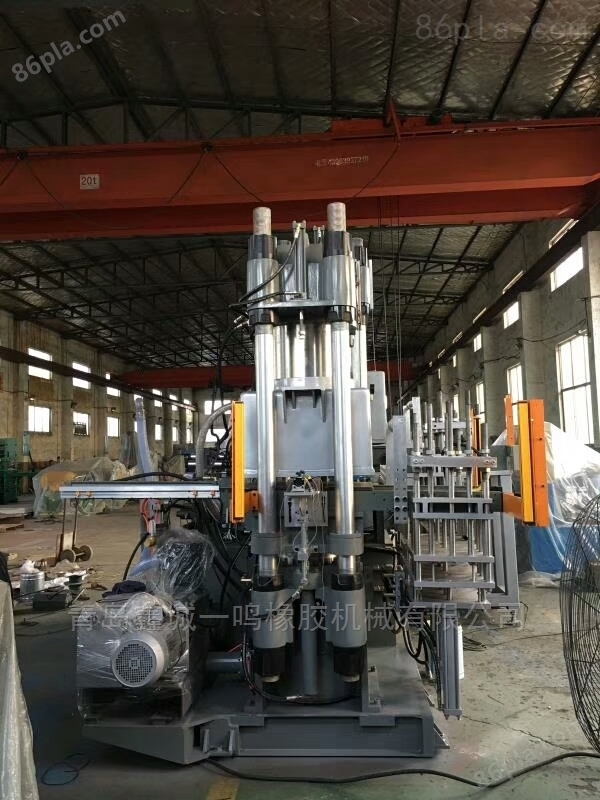
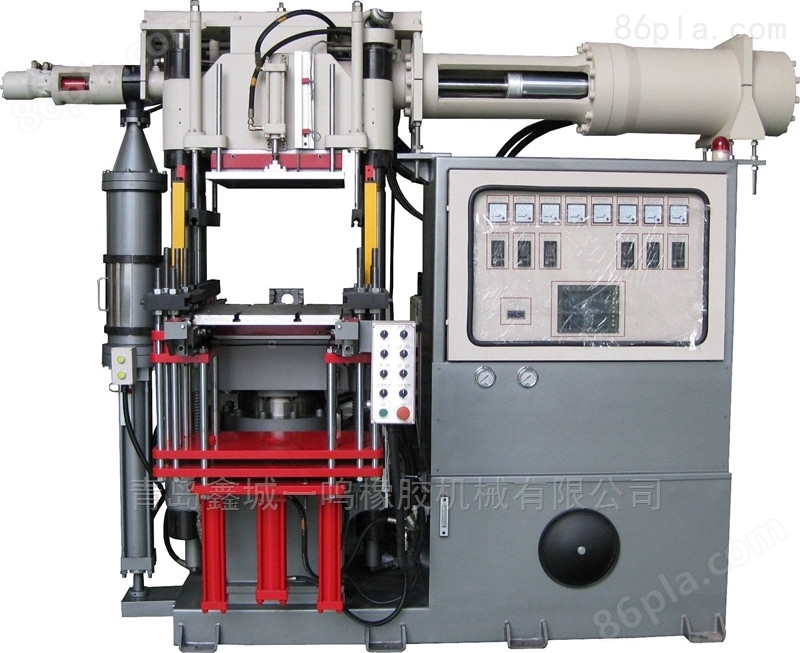
Machine de vulcanisation à plat entièrement automatique à axe unique
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
La machine de vulcanisation à plat entièrement automatique à axe unique utilise la méthode de tirage moyenne, ce qui peut rendre le produit stable, améliorer la qualité et la capacité
Détails du produit
Machine de vulcanisation à plat entièrement automatique à axe uniquePrécautions:
1, utiliser l'équipement de manutention autant que possible lors de la manutention, si son diamètre ne doit pas dépasser 60 mm lors de la manutention avec des tubes en acier, la machine ne peut pas être trop inclinée, afin de prévenir les accidents ne pas endommager les pièces et la peinture de surface.
2, doit être placé sur la base solide du plan lisse avec le niveau pour corriger le niveau longitudinal et transversal.
3, ajouter de l'huile hydraulique anti - usure pure 68 dans le réservoir, la hauteur du niveau d'huile doit être portée à la ligne supérieure du compteur de niveau d'huile à essayer une fois après le remplissage.
4, enlever les impuretés de la plaque chauffante selon la taille du moule pour ajuster l'aiguille rouge à la pression correspondante, zui grand ne doit pas dépasser 20mpa. La pression de pressurisation automatique de l'aiguille verte est généralement inférieure d'environ 10% à celle de l'aiguille rouge. Chaque Banga est imprégné de graisse résistant aux températures élevées sur les planches à roulettes et les rouleaux.
5, allumez l'alimentation triphasée à quatre fils, tournez "auto" "Manuel" à la position automatique. Appuyez sur le bouton "Reset", puis appuyez sur le bouton "Stop", vérifiez que la direction de l'extrémité arrière de l'arbre du moteur du vulcanisateur entièrement automatique doit être dans le sens horaire. Le boîtier de commande électrique doit avoir accès à la ligne zéro, l'unité principale doit être mise à la terre avec un fil de 4 mm carrés. Durée de vie réduite.
Défaillance commune de la machine de vulcanisation à plat entièrement automatique à axe unique:
Défaillance commune de la machine de vulcanisation à plat entièrement automatique à axe unique:
| numéro
| Le piston ne monte pas après le démarrage | ① la pompe à huile ne peut pas sortir de l'huile, peut - être que la pompe à huile tourne en sens inverse ou est endommagée ② la poignée du clapet de retour d'huile est en position de moule ouvert ③Inversion du moteur | ① Essai électrique ou démontage de la pompe à huile de révision ② serrer la poignée à la bonne position ③Changer la ligne de feu |
| 2 | Bruit anormal | ① beaucoup d'air dans la ligne ② blocage du filtre à huile ③ niveau d'huile trop bas dans le réservoir, tuyau d'expiration d'air ④ dommages à la pompe à huile | ① faites monter et descendre la presse plusieurs fois, sortez l'air ② démontez le nettoyage ③ ajoutez du liquide ④ démontez la réparation ou le remplacement |
| 3 | Pas de boost ou Boost lent | ① défaillance de la pompe haute pression ② soupape de trop - plein haute pression non fermée ③ il y a une fuite sur le tuyau ④ défaillance du manomètre | ① démontage vérification réparation ② ajuster correctement la pression après le nettoyage ③ détecter les points de fuite et effacer ④ remplacement du manomètre |
| 4 | Ne peut pas maintenir la pression | ① siège de soupape de décharge d'huile, étanchéité du clapet n'est pas stricte ② joint de bobine à l'intérieur de la vanne unidirectionnelle n'est pas industriel ③ ligne ou réduction de fuite de cylindre | ①② démonter le meulage de nettoyage ou changer ③ vérifier si le tuyau d'admission d'huile est desserré, vissage arrière |
| 5 | Réchauffement plus lent que la normale 1) Le contacteur ouvre souvent le circuit pendant le processus de réchauffement 2) une certaine plaque plate n'est pas chaude ou a une température basse 3) continue à chauffer après avoir atteint la valeur spécifiée | ① défaillance du régulateur de température ② défaillance du régulateur de température ou endommagement partiel du tube de chauffage ③ défaillance du régulateur de température ①②③④⑤⑥ | ① remplacement du régulateur de température ② remplacement du régulateur de température ou du tube de chauffage ③ remplacement du régulateur de température ③ |
| 6 | Grande fuite d'huile autour du piston | Le joint d'étanchéité est cassé | Remplacement de la bague d'étanchéité |
| 7 | Le réchauffement de la plaque n'est pas normal | Dommages à la résistance thermique | Pour les caloducs plats de température inférieure, mesurer la situation d'ouverture un par un, Commuter la table des dommages |
| 8 | Défaillance du contrôle de la température | ① défaillance du thermomètre ou coupure de la ligne de contrôle ② disjoncteur de fusible électrique ou disjoncteur de câblage | Peut enlever le noyau de l'instrument de contrôle de la température, comparer avec la méthode d'échange, Commuter la table endommagée |
| 9 | Le réchauffement ne montre pas | ①La raison probable est que le compteur de courant est cassé ②Il peut y avoir des dommages au tube de chauffage | Observez la situation de l'aiguille du thermomètre de contrôle, telle que l'aiguille tournant vers le bas dans le sens horaire, indiquant une coupure du câblage de la résistance thermique ou un brûlage de la résistance thermique. |
| 10 | La plaque ne chauffe pas | ① résistance thermiqueIl y a des dommages ② résistance thermiqueLes deux extrémités de la connexion peuvent brûler
| ① vérifiez avec la méthode d'échange ou observez si le contacteur électrothermique agit lorsque le thermomètre agit, après avoir allumé la ligne de coupure, le thermomètre d'échange de compteur ② commute le noyau de fusion rapide ou la ligne d'allumage |
Produit similaire Recommander