-
Courriel
etite@sina.com
-
Téléphone
18939778618
-
Adresse
Bâtiment 7, 38, route de beiguandu, secteur de Wuzhong, Suzhou
Catégories de produits
- Machine de remplissage automatique
- Machine spéciale de température de moule à huile pour moulage sous pression
- Broyeur à basse vitesse
- Machine de température de moule à eau
- Mélangeur horizontal
- Ventilateur froid industriel
- Machine de nettoyage de tartre de moule
- Séchoir déshumidificateur Honeycomb
- Manipulateur de moulage par injection
Suzhou yidet Machinery Co., Ltd
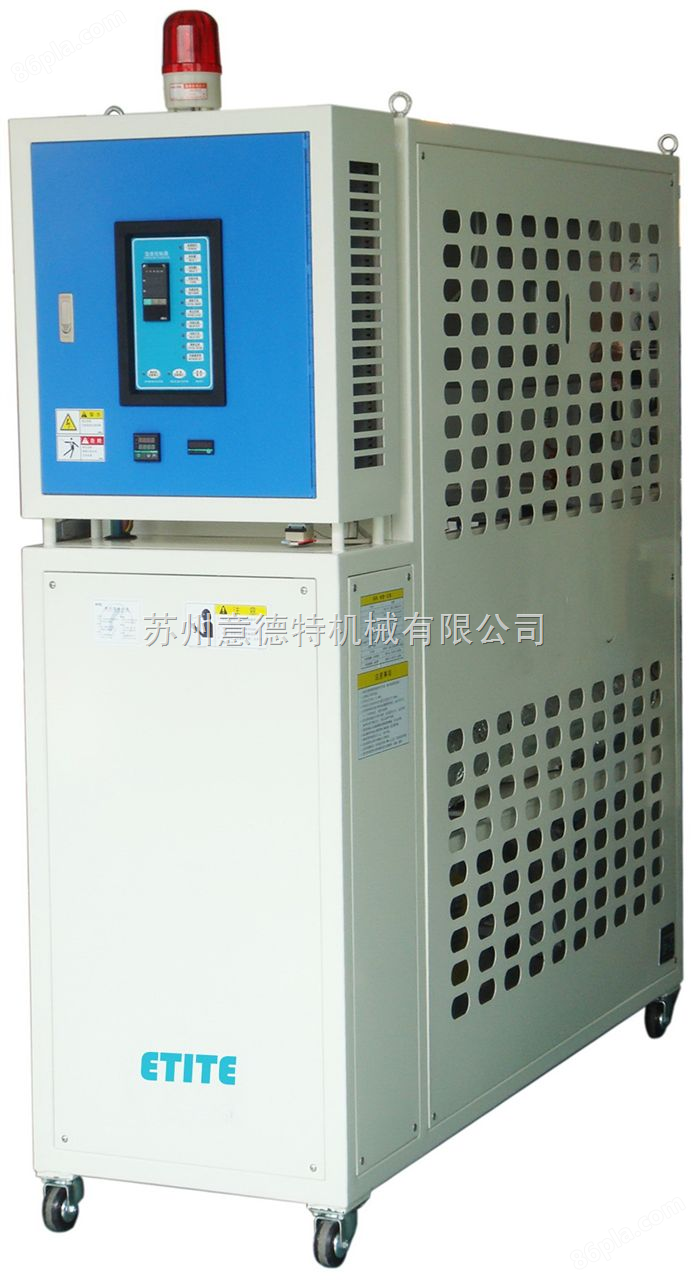
Pages de travail Die Casting Controller
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
Description détaillée: ① pompe à huile centrifuge à haut débit et haute pression d'origine allemande Speck. ② la société japonaise ckd contrôle de la température de l'électrovanne, peut passer fréquemment à court terme. ③ Japon omlon, Mitsubishi, France Schneider produits électriques. ④ PLC PID méthode de contrôle de la température, contrôle de la température précise (? ℃).
Détails du produit
Pages de travail Die Casting ControllerProcédure opérationnelle
I. inspection avant le démarrage
1, si l'environnement est propre et exempt d'impuretés, vérifiez si l'alimentation, le chauffage, le Contrôleur, le manomètre, la pompe, etc. sont normaux.
2, vérifiez si le niveau du réservoir d'expansion est au - dessus du niveau 1 / 2 - 3 / 5, l'inducteur de niveau, etc. est normal.
3, allumez l'alimentation de l'armoire de commande, vérifiez si la tension est normale, vérifiez si le voyant lumineux et chaque instrument d'affichage sont normaux.
II. Démarrage
1, démarrez la pompe de circulation d'huile conductrice de chaleur, environ 0,5 heures de cycle normal après le démarrage de la pompe pour rendre la pression stable;
2, appuyez sur le bouton de démarrage de chauffage pour voir si le chauffage est normal;
Iii. Opérations d'arrêt
1, arrêt normal
① réduire progressivement la température et arrêter le chauffage;
② la température de l'huile thermique à conduire est inférieure à 70 ℃, arrêter le fonctionnement de la pompe de circulation de l'huile conductrice de chaleur;
③ Éteignez l'alimentation totale et faites un bon enregistrement de la classe de transfert.
2, arrêt d'urgence en cas d'arrêt d'urgence en raison d'une urgence, le tube de chauffage doit être rapidement fermé afin que l'huile conductrice de chaleur refroidisse naturellement et empêche la surchauffe.
Pages de travail Die Casting ControllerRéparation des défauts:
(1) lors de la recherche des points de défaillance et de la réparation des défauts, il convient de veiller à ce que les points de défaillance trouvés ne puissent pas être considérés comme la fin de la recherche des défauts. Une analyse plus approfondie est également nécessaire pour identifier les causes sous - jacentes des défaillances. Par exemple, lors d'un accident dans lequel un moteur électrique est brûlé en raison d'une surcharge, il ne faut jamais penser que le moteur brûlé est réparé ou remplacé par un nouveau moteur électrique du même modèle, même s'il est terminé, mais pour en savoir plus sur la cause de la surcharge du moteur, c'est parce que la charge est excessive. Ou un mauvais choix de moteur électrique, une puissance trop faible, car les deux entraîneront une surcharge du moteur. Par conséquent, lors du traitement d'un dysfonctionnement, la réparation du dysfonctionnement doit être effectuée après avoir découvert la cause du dysfonctionnement et l'avoir résolu.
(2) après avoir découvert le point de défaillance, assurez - vous de prendre la bonne méthode de réparation pour différentes situations et parties de défaillance en conséquence, ne pas adopter facilement des méthodes telles que le remplacement des composants électriques et la réparation des câbles, ne permettent pas de modifier facilement les lignes ou de remplacer les composants électriques de spécifications différentes, afin d'éviter la production de défauts humains.
(3) dans le cadre de la réparation au point de défaillance, la récupération doit être effectuée dans la mesure du possible, mais il est parfois nécessaire de rétablir le fonctionnement normal des machines industrielles dès que possible. Selon la situation réelle permet également de prendre des mesures d'urgence lorsque certaines machines de rinçage de voie d'eau de moule appropriées. Mais il ne faut jamais agir de concert.
(4) La panne électrique est réparée et doit être mise sous tension lors de l'essai. Doit coopérer avec l'opérateur pour éviter de nouvelles défaillances.
(5) après chaque dépannage. L'expérience doit être résumée en temps opportun et un bon dossier de réparation doit être fait, le contenu du dossier comprend: le modèle de la machine industrielle, le nom, le numéro, la date de la défaillance, le phénomène de défaillance, le site, les appareils électriques agités, la cause de la défaillance, la réparation de l'installation de prêt et le fonctionnement après la réparation, etc. Le but de l'enregistrement est de servir d'archive pour les réparations ultérieures et, par l'analyse des défaillances successives, de prendre des mesures efficaces correspondantes pour prévenir la récurrence d'accidents similaires ou de proposer des améliorations à la conception de l'équipement électrique lui - même, etc.
Produit similaire Recommander