-
Courriel
spm@beierpm.com
-
Téléphone
13773268866
-
Adresse
Jonction de l'avenue de Hong Kong et de la deuxième boucle du Nord, zone de développement économique de Zhangjiagang, Province du Jiangsu
Catégories de produits
Jiangsu Bell Machinery Co., Ltd
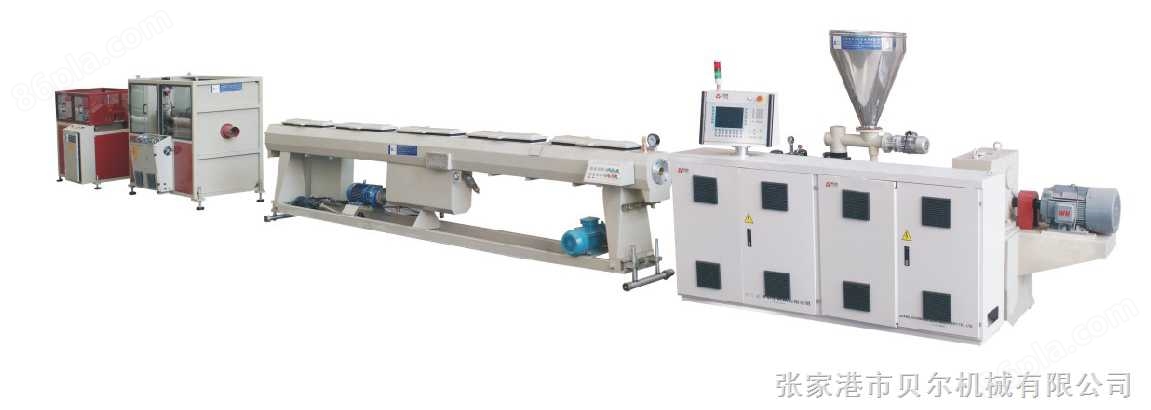
Équipement de production d'extrusion de tubes en plastique
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
L'équipement de production d'extrusion de tuyaux coniques est principalement utilisé pour produire divers tuyaux en PVC en plastique de diamètre et d'épaisseur de paroi dans les domaines de l'alimentation et du drainage agricoles, de l'alimentation et du drainage des bâtiments, de la pose de câbles, etc.
Détails du produit
Équipement de production d'extrusion de tubes en plastiqueIntroduction:
« Il est principalement utilisé pour la production de divers tuyaux en PVC de diamètre, d'épaisseur de paroi en plastique dans les domaines de l'alimentation et du drainage agricoles, de l'alimentation et du drainage de la construction, de la pose de câbles, etc., composés d'extrudeuses à double vis coniques, de tables de formage sous vide, de tracteurs, de machines de découpe, de supports de transfert, etc. L'extrudeuse à vis et la machine de traction utilisent un variateur de fréquence AC, la pompe à vide et le moteur de traction utilisent des produits de haute qualité. La traction a deux griffes, trois griffes, quatre griffes, six griffes et d'autres moyens de traction. Peut choisir la forme de lame de scie ou de coupe planétaire, peut également être équipé d'un dispositif de mesure et d'épaississement, l'unité est fiable et productive. La société peut, selon les exigences du client, configurer l'unité pour produire des tubes silencieux en spirale et des ensembles de tubes moussants à couche de noyau.
Équipement de production d'extrusion de tubes en plastiqueNotes opérationnelles:
(1) préparation avant le démarrage
① Le montage de la tête de machine traite correctement la position et la communication des trous d'air sur le support de shunt et le moule; Le moule de bouche, le moule de noyau à être concentrique: la surface d'extrémité d'étanchéité à presser pour éviter les fuites; Placer un plateau de dérivation entre l'extrémité de sortie de l'extrudeuse et la tête de la machine; La connexion entre la bride de tête et la bride de l'extrudeuse doit être pressée uniformément, si elle est boulonnée, elle doit être serrée à nouveau après le préchauffage de la machine.
② bague chauffante pour l'installation de la bague chauffante à l'extérieur de la tête de la machine lors de l'installation doit être enveloppé dans la tête de la machine, ne doit pas laisser une maison vide avec la paroi extérieure de la tête de la machine, puis installer un bon thermocouple, mettre sous tension.
Après l'installation de l'appareil à un endroit fixe, l'eau de refroidissement de communication entre la conduite d'eau et la ligne de vide (si le processus de formage sous vide est utilisé).
④ réglage de la température des segments de l'extrudeuse et de la tête de la machine à réchauffer et à préchauffer; Après avoir chauffé à la température de consigne, maintenez - le pendant un certain temps, de sorte que la machine et la tête de la machine sont à l'intérieur et à l'extérieur de la température.
⑤ l'inspection de la ligne de production de tuyaux et le réglage de la ligne de production de tubes d'extrusion de chaque banc, doit garantir la position centrale de chaque unité au Centre, le démarrage fonctionne correctement: l'eau, la trachée est fluide.
(2) Mise en marche
① maintenir un emplacement fixe dans la trémie; Lorsque vous conduisez, la vis tourne lentement d'abord, après que le conduit ait atteint un état lisse, puis augmente la vitesse de rotation de la vis.
② opération lors de l'extrusion du matériau lorsque le matériau est extrudé de la tête de la machine, il faut d'abord observer l'état de plastification du matériau et l'uniformité de l'épaisseur de la paroi de l'ébauche de tube, ajuster la température de chauffage en fonction de la situation de plastification; Ajustez le boulon de réglage en fonction de la flexion de l'ébauche de tube extrudé pour atteindre l'exigence d'uniformité de la paroi du tube.
(3) temps d'arrêt
① opération d'arrêt, arrêter le chargement ou décharger le stockage dans la trémie; Presser le matériau dans la machine aussi loin que possible.
② arrêter le chauffage; D'abord réduire la vitesse de la vis, progressivement à zéro, après l'arrêt.
③ fermez l'eau, l'électricité, fermez la vanne d'entrée d'eau de refroidissement, la machine à air comprimé ou la pompe à vide, la machine de traction, etc.
④ remove Head: Retirez la tête de la machine et nettoyez - la; Il faut veiller à ce que l'outil utilisé ne raye pas la surface du nez: s'il n'est pas utilisé, le nez doit être protégé par de la graisse appliquée.
Produit similaire Recommander


