-
Courriel
webmaster@rxjd.com
-
Téléphone
13801568566
-
Adresse
Chine
Catégories de produits
Zhangjiagang zhishin Électromécanique Co., Ltd
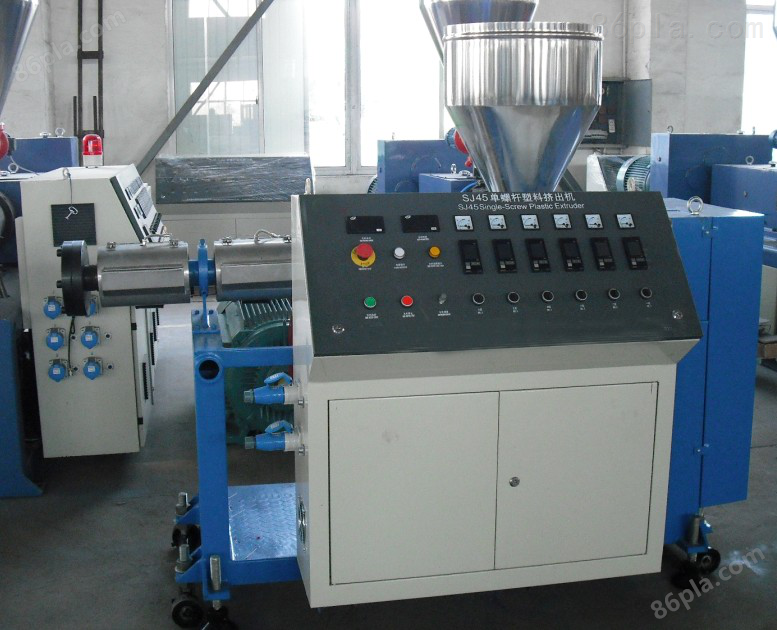
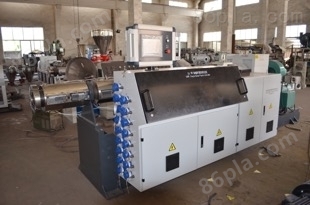
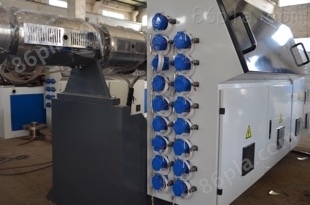
Équipement multifonctionnel de production d'extrusion de PVC
NégociableMise à jour sur01/12
- Modèle
- Nature du fabricant
- producteurs
- Catégorie de produit
- Lieu d'origine
Vue d'ensemble
Équipement de production d'extrusion de PVC multifonctionnel le système de contrôle de la température à cycle externe fiable à noyau de vis à deux sections garantit que différentes formulations produisent des tubes UPVC de haute qualité
Détails du produit
Introduction à l'équipement multifonctionnel de production d'extrusion de PVC:
Terminez tous les processus ci - dessus par un cylindre avec une vis et une spirale. Les granulés de plastique entrent dans le cylindre par une trémie à une extrémité du cylindre, puis sont transférés à l'autre extrémité du cylindre par une vis. Pour avoir une pression suffisante, la profondeur du filetage sur la vis diminue à mesure que la distance à la trémie augmente. Le chauffage à l'extérieur et à l'intérieur du plastique et de la vis en raison du frottement ramollit et fond le plastique. Différents polymères et différentes applications, les exigences de conception des extrudeuses en plastique sont souvent différentes. De nombreuses options concernent les sorties de rangée, les orifices de chargement multiples, les dispositifs de mélange spéciaux le long de la vis, le refroidissement et le chauffage de la masse fondue ou l'absence de source de chaleur externe (extrudeuse en plastique adiabatique), la variation de la taille relative de l'espace entre la vis et le cylindre de la machine, ainsi que le nombre de vis, etc.
Équipement multifonctionnel de production d'extrusion de PVCOpération:
Terminez tous les processus ci - dessus par un cylindre avec une vis et une spirale. Les granulés de plastique entrent dans le cylindre par une trémie à une extrémité du cylindre, puis sont transférés à l'autre extrémité du cylindre par une vis. Pour avoir une pression suffisante, la profondeur du filetage sur la vis diminue à mesure que la distance à la trémie augmente. Le chauffage à l'extérieur et à l'intérieur du plastique et de la vis en raison du frottement ramollit et fond le plastique. Différents polymères et différentes applications, les exigences de conception des extrudeuses en plastique sont souvent différentes. De nombreuses options concernent les sorties de rangée, les orifices de chargement multiples, les dispositifs de mélange spéciaux le long de la vis, le refroidissement et le chauffage de la masse fondue ou l'absence de source de chaleur externe (extrudeuse en plastique adiabatique), la variation de la taille relative de l'espace entre la vis et le cylindre de la machine, ainsi que le nombre de vis, etc.
Équipement multifonctionnel de production d'extrusion de PVCOpération:
I. conduire une voiture
1. Après la température constante peut conduire, la tête de machine et extrudeuse bride boulons doivent être serrés une fois de plus avant de conduire, afin d'éliminer les boulons et la différence de dilatation thermique de la tête de machine, l'ordre de serrage des boulons de tête de machine est vissé en diagonale, la force doit être uniforme. Lors du serrage de l'écrou de bride de tête de machine, il est nécessaire que les quatre semaines soient serrées et cohérentes, sinon il faut courir le matériau.
2. Conduire, sélectionnez le bouton "prêt à conduire", puis le bouton "conduire", puis tournez lentement le bouton de réglage de la vitesse de la vis, la vitesse de la vis démarre lentement. Ensuite, accélérer progressivement à nouveau tout en ajoutant une petite quantité. Lors du remplissage, portez une attention particulière au compteur de courant principal et aux différentes indications de changement de tête de montre. Le couple de la vis ne peut pas dépasser la marque rouge (généralement 65% - 75% du compteur de couple). Personne ne doit se tenir directement devant le moule buccal avant que le profilé en plastique ne soit extrudé pour éviter les accidents de blessures dus à la rupture des boulons ou à la libération humide des matières premières, etc. Une fois que le plastique est extrudé de la filière de la bouche de la machine, il est nécessaire de refroidir lentement l'extrudé et de tirer sur le dispositif de traction et le moule de façonnage et d'actionner ces dispositifs. Ensuite, selon les valeurs indiquées du compteur de contrôle et les exigences de l'article extrudé. Les sections sont ajustées en conséquence pour amener l'ensemble de l'opération d'extrusion à l'état normal. Et le remplissage de pied selon les besoins, l'extrudeuse à double vis utilise un doseur pour le remplissage uniforme et isocinétique.
3. Lorsque le moulage par la bouche est uniforme et bien moulé, il est possible de réaliser un manchon de fixation de l'homme tracteur. Le degré de plastification doit être jugé par l'expérience, peut généralement être jugé en fonction de l'apparence du matériau extrudé, c'est - à - dire que la surface est brillante, sans impuretés, sans mousse, matière brûlée et décoloration, avec les mains extrudé matériel extrudé mince à un certain degré sans bavures, fissures, il y a une certaine élasticité, à ce stade, indique que le matériau est bien plastifié. Si la plastification est mauvaise, la vitesse de rotation de la vis, le cylindre et la température de la tête peuvent être ajustés de manière appropriée jusqu'à ce que les exigences soient atteintes.
4. L'extrudeuse de tuyau de drain de PVC dans le processus de production d'extrusion devrait vérifier périodiquement si les différents paramètres de processus sont normaux selon les exigences de processus et remplir le formulaire d'enregistrement de processus. Vérifiez la qualité des produits profilés selon les normes d'inspection de la qualité, découvrez les problèmes et prenez des mesures de résolution en temps opportun.
II. Stationnement
1. Arrêtez le remplissage, extrudez le plastique à l'intérieur de l'extrudeuse à la lumière, lorsque la vis est exposée, éteignez le cylindre et l'alimentation de la tête de la machine et arrêtez le chauffage.
2. Éteignez l'extrudeuse et la console pour que la vis et la console cessent de fonctionner.
3. Ouvrez la bride de raccordement de la tête de machine et démontez la tête de machine. Nettoyez les pièces de la plaque perforée et du nez. Lors du nettoyage pour éviter d'endommager la surface intérieure de la tête de la machine, le matériau résiduel à l'intérieur de la tête de la machine applique la loi de l'acier, la feuille d'acier pour le nettoyage, puis avec du papier abrasif le plastique qui adhère à la tête de la machine est broyé et poli, enduit d'huile ou d'huile de silicone antirouille.
4. Nettoyage de la vis, du cylindre de la machine, après avoir retiré le nez, redémarrez l'unité principale, ajoutez du matériel de stationnement (ou du matériel de concassage), nettoyez la vis, le cylindre de la machine, à ce moment - là, la vis choisit une faible vitesse (SR / min environ) pour réduire l'usure. Après l'extrusion, l'air comprimé disponible de l'orifice d'alimentation, l'orifice d'échappement souffle à plusieurs reprises les particules résiduelles et la poudre jusqu'à ce qu'il n'y ait vraiment aucun résidu dans le cylindre de la machine, la vitesse de rotation de la vis descendante à zéro, arrêtez l'extrudeuse, fermez l'alimentation totale et la vanne d'eau froide.
5. Les éléments de sécurité à surveiller lors de l'extrusion sont: la rotation électrique, thermique, mécanique et le chargement et le déchargement de composants encombrants, etc. La salle de locomotive d'extrusion de tuyau de drain en PVC doit être équipée d'équipement de levage, de pièces volumineuses telles que la tête de la machine, la vis et d'autres pour assurer une production sûre.
Produit similaire Recommander