


09,17,2026 3vues
Avec la maturation progressive des matériaux sans pulvérisation, de la décoration dans le moule et de la pulvérisation dans le moule, le processus de fabrication traditionnel « après moulage par injection et traitement de surface» est en train de changer.Ce changement a été le premier à se manifester dans le domaine des revêtements extérieurs automobiles.
Dans le passé, les garnitures extérieures telles que la grille avant, le panneau de garniture de colonne, le boîtier de rétroviseur et d'autres après la fin du moulage par injection, ont souvent besoin de passer par plusieurs processus de post - traitement tels que le ponçage, la pulvérisation, le durcissement;Aujourd'hui, une partie de l'effet de surface commence à être réalisée pendant la phase de moulage.
Prenons l'exemple de la pulvérisation dans le moule en pur (polyuréthane): une fois le moulage par injection du substrat terminé, le deuxième revêtement pur projeté est injecté directement à la surface de la pièce en plastique et la pièce retirée après le durcissement du moule ouvert a apporté son propre revêtement sans autre pulvérisation. Intégrer la couche décorative à la chaîne de moulage par injection comme ceci est terminé,Réduit à la fois les déchets dans les processus de traitement ultérieurs et les délais d'exécution.

Cependant, le changement de la voie de production des revêtements extérieurs de l'automobile n'est qu'un microcosme des changements de l'industrie.La tendance du processus postérieur à être « collecté» a tranquillement commencé,De plus en plus d'entreprises manufacturières commencent à réfléchir à la possibilité d'une intégration post - processus.et la décoration de surface, l'intégration d'Inserts, l'assemblage Multi - composants en tant que trois directions typiques du processus postérieur, sont les premiers à devenir le lien avec le moulage par injection.
Trois types de processus arrière qui sont reçus dans la chaîne de moulage par injection
Décoration de surface, intégration d'Inserts, assemblage Multi - composants, ils étaient autrefois un processus indépendant après le moulage par injection et sont maintenant intégrés verticalement dans le lien de moulage par injectionAu cœur de ce changement, il ne s'agit pas simplement de « moins de processus», mais de permettre à davantage de fonctions du produit d'être exécutées en un seul processus de moulage, ce qui réduit le nombre de Tours, d'assemblages et de répétitions ultérieurs.
Lorsque la chaîne de moulage par injection fournit des objets, allant d'une seule pièce de moulage à des pièces de finition plus élevée ou même à des produits finis, les besoins de la machine de moulage par injection ont naturellement changé. L'exigence d'avoir "joué vite", "joué fermement" et "bien joué" s'applique toujours, mais sur cette base,"One Machine Multi - Energy" commence également à figurer sur la liste des besoins- Oui.
deSchéma de machine unique à intégrationRéponse de Zhenxiong
Lorsque les processus postérieurs sont constamment intégrés dans la « finition », les clients n'ont plus besoin d'une seule machine de moulage par injection qui peut être moulée de manière stable, mais d'un ensemble de capacités qui peuvent permettre au produit d'être moulé en une seule fois. Et c'est exactement ce que shoxiong a fait -Plutôt que de se limiter au rôle de fournisseur d'équipement, l'équipement, les processus et les capacités d'automatisation sont regroupés autour de l'objectif de « livraison du produit Fini».- Oui.
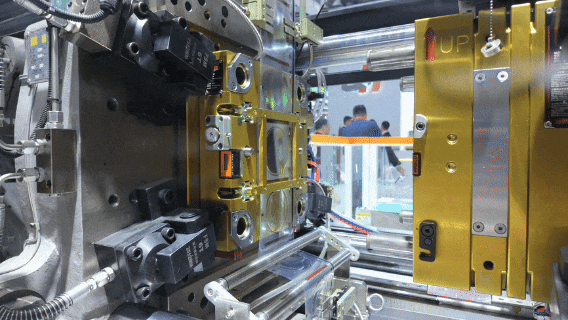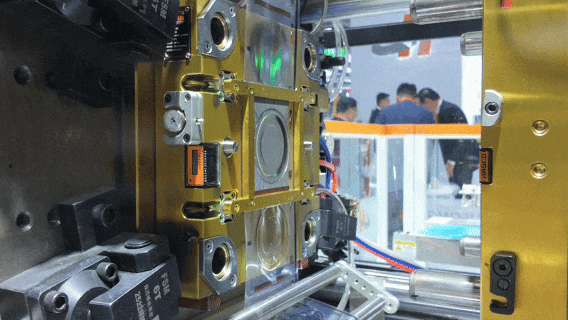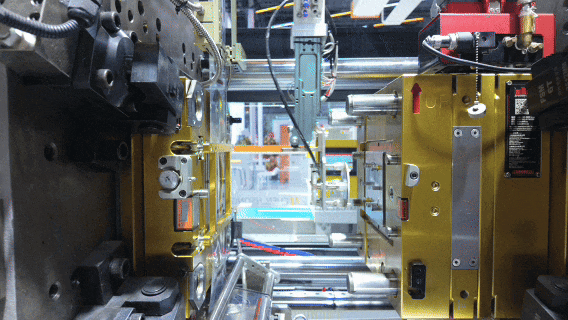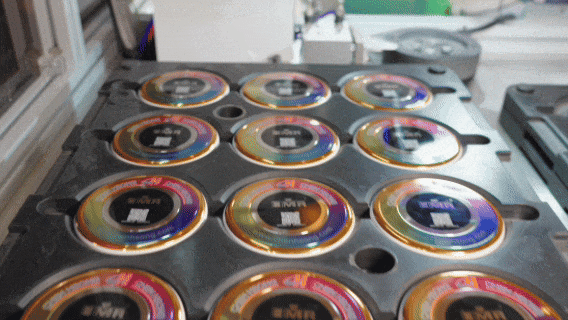
La fenêtre de transfert du processus IMR est courte, le transfert du motif du film à la surface de la pièce en plastique se produit en quelques secondes avant l'ouverture du moule, le moulage par injection, la mise en pression et le décapage du support se font presque en même temps. Cela nécessite une précision de l'ordre de la milliseconde pour le contrôle de la pression d'injection et de la force de serrage de l'appareil, et tout petit déplacement ou fluctuation de pression peut directement entraîner des fantômes de motif, un flou des bords ou même un échec de transfert. En outre, la couche décorative de l'IMR sera exposée directement à la surface du produit après le transfert, et la propreté de l'environnement de moulage est tout aussi importante.
Machine de moulage par injection électrique Spark AE de Zhenxiong × IMR

Processus de production
Informations sur le produit
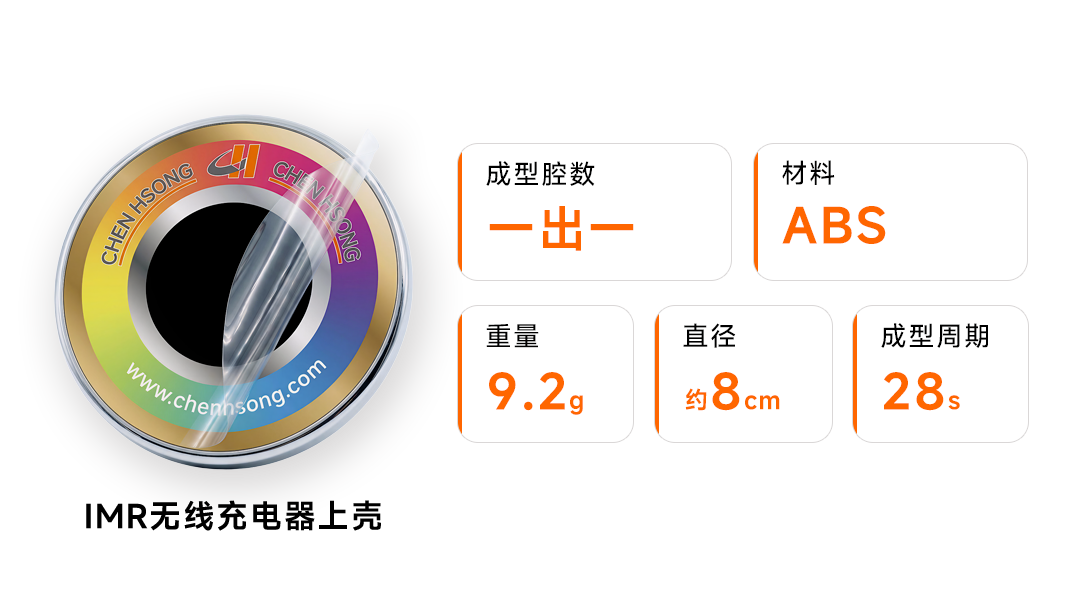
Points saillants du programme
1. Précision de répétition de la colle de tir d'équipement stable ± 0.01mm, pour s'assurer que la morphologie physique du film porteur au moment de la compression reste constante, en contournant efficacement le taux de rebut apporté par le déplacement du film;
2. Réponse à la pression en millisecondes, corriger la courbe en temps réel en fonction de la rétroaction sous pression du film, presser les fluctuations de pression pendant le processus de transfert dans la catégorie minimale, assurer que les bords du motif sont clairs;
3. 震雄SPARK AEConfiguration entièrement électriquePour éliminer la possibilité de pollution par le brouillard d'huile hydraulique, pour garantir une surface de transfert sans défauts.
PARTIE 02
Programme de processus IML
Décoration de surface avant déplacement
Décoration de surface avant déplacement
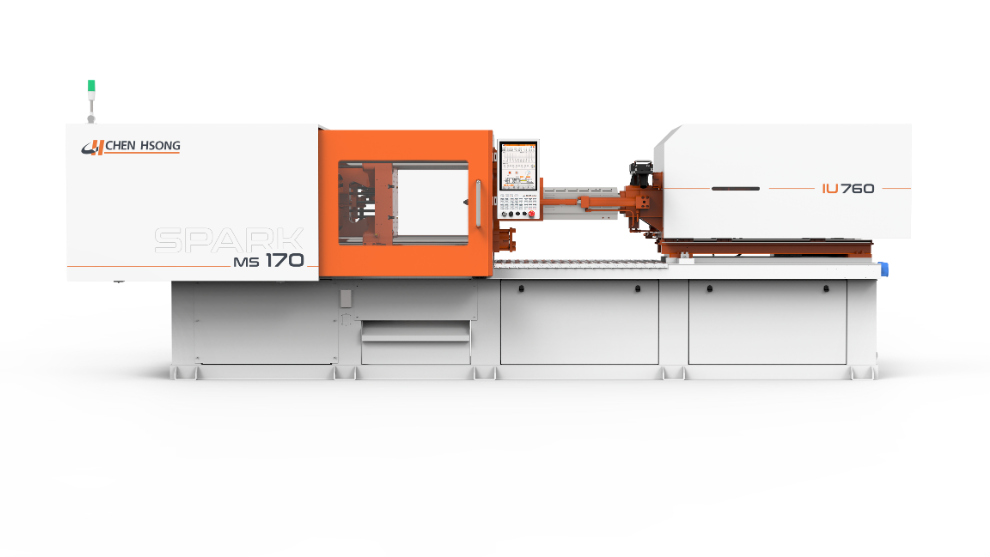
Positionnement IML du diaphragme,Le mouleLa conception, l'ajustement automatique et la stabilité de l'injection et du contrôle de la température ont des exigences élevées. L'équipement de moulage par injection doit coopérer avec le système d'alimentation automatique de film etMains mécaniquesAide le diaphragme à compléter la décoration et le moulage dans le moule, réduisant les processus de décoration suivants tels que la pulvérisation, l'impression en soie et autres. Et si le positionnement du diaphragme est précis, si la courbe de vitesse d'injection est lisse, si la commutation de maintien de pression est opportune, si la température du moule est uniforme, cela affectera la performance finale du produit.
Machine de moulage par injection électrique Spark MS de Zhenxiong × IML
Processus de production

Informations sur le produit

Points saillants du programme
1. L'équipement couvre 90 à 1700 tonnes de force de verrouillage de mouleLa conception de grands gabarits s'adapte à la course de moule plus grande et à l'espace d'alimentation en Membrane requis par IML, couvrant les besoins de production de petites pièces à de grandes garnitures extérieures;
2. Précision de positionnement répétée contrôlée au niveau ± 0,01 mmQue chaque action reste à sa place;
3. Standard avec injection stable à haute vitesse 160mm / s, laissez le remplissage en douceur de la fonte, évitez de fendre le diaphragme;
4. iChen ™ Contrôle de réglage intelligent ai molder, correction automatique, optimisation des paramètres de moulage, réduction de l'interférence variable du moule d'essai manuel.
PARTIE 03
Schéma de moulage d'Inserts
Déplacement avant assemblage
Schéma de moulage d'Inserts
Déplacement avant assemblage
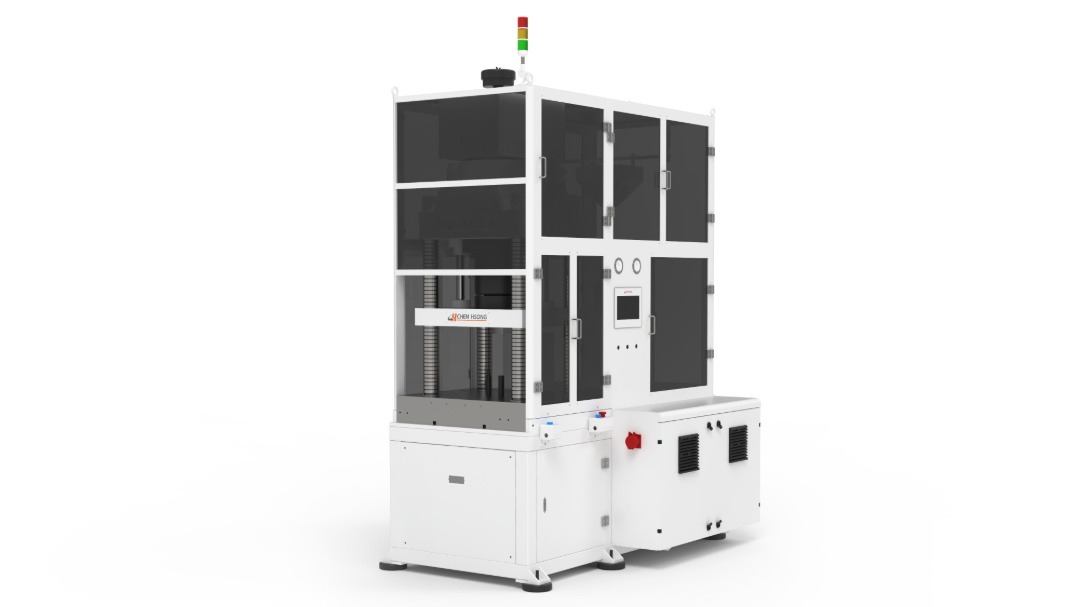
La difficulté du moulage des Inserts réside dans l'équilibre entre force, précision et efficacité. Les Inserts métalliques, les composants électroniques, les faisceaux de câbles, les structures d'étanchéité, ces objets gainés ont tendance à être précis et fragiles, de légères déviations lors de la fermeture du moule, des chocs instantanés lors du moulage, des fluctuations de la pression de sortie, tous peuvent entraîner un décalage de l'insert, une rupture de bobine, un revêtement irréel.
Machine de moulage verticale de la série H de Zhenxiong × moulage d'Inserts
Processus de production

Informations sur le produit

Points saillants du programme
1. Corps rigide élevé, faible dégagement de moulage et excellente résistance aux charges, assurez - vous que le curseur reste toujours vertical dans le Mouvement à grande vitesse, en évitant les écarts dimensionnels dus à l'inclinaison;
2. Contrôle en boucle fermée au niveau du micronMême sous le moule à vitesse rapide, il peut toujours envelopper avec précision la bobine mince, empêcher efficacement les lignes brisées et l'excentricité, assurer le taux de mouvement du programme est supérieur à 99,6%;
3. Moulage tout - en - un efficacePeut être une partie de la structure qui doit être soudée, rivetée ou collée par la suite, avant de se déplacer dans le moule une fois moulé.
PARTIE 04
Programme d'assemblage dans le moule
Déplacement avant assemblage Multi - pièces
Pour les produits à composants multiples, la complexité de fabrication ne provient souvent pas seulement du moulage d'une seule pièce, mais aussi de l'assemblage ultérieur. Après l'augmentation du nombre de composants, les stations d'assemblage, le nombre de tours d'exécution et le positionnement augmentent également, et les erreurs de taille et de position peuvent s'accumuler dans plusieurs processus.
Machine de moulage par injection électrique Spark eh de Zhenxiong × assemblage dans le moule

Processus de production

Informations sur le produit

Points saillants du programme
1. Combinaison flexible multi - tables, produits Multi - matériaux multicolores moulés une fois, améliorant considérablement l'efficacité de la production et la cohérence des lots;
2. Par la coopération du moule de Carrousel avec le mécanisme d'axe de rotation, peut être après moulage par injection terminéTerminer l'assemblage du produit directement dans le moule, le moule sortant est le produit fini, aucun poste de montage supplémentaire requis.
« faire la soustraction » du processus postérieur, ce n’est pas la disparition du processus, mais la réécriture de la logique de fabrication. Lorsque de plus en plus de processus postérieurs sont intégrés à la phase de moulage, la valeur de l'équipement de moulage par injection s'étend également de la capacité de moulage unique à l'intégration des processus, à la synergie automatisée et à la livraison de niveaux de finition plus élevés.Et Zhenxiong continue d'élargir les limites de la capacité des équipements de moulage par injection et des solutions de moulage tout - en - un autour de ce changement.
Cet article est reproduit à partir d'une plate - forme tierce, cet article est envoyé dans le but de faciliter l'échange d'informations, il n'y a pas de but lucratif, cette opinion de l'article n'a rien à voir avec la position de ce site, les informations non vérifiées sont fournies à titre informatif uniquement, Aucun investissement et aucune base de négociation ne sont effectués. Si vous n'avez pas l'intention de violer les droits de propriété intellectuelle des médias ou des personnes, veuillez appeler ou écrire un message, ce site traitera la première fois.
Cet article est reproduit à partir d'une plate - forme tierce, cet article est envoyé dans le but de faciliter l'échange d'informations, il n'y a pas de but lucratif, cette opinion de l'article n'a rien à voir avec la position de ce site, les informations non vérifiées sont fournies à titre informatif uniquement, Aucun investissement et aucune base de négociation ne sont effectués. Si vous n'avez pas l'intention de violer les droits de propriété intellectuelle des médias ou des personnes, veuillez appeler ou écrire un message, ce site traitera la première fois.


